
Что варят аргоновой сваркой
Аргоновая сварка представляет собой разновидность электродуговой сварки в защитной среде. Такая технология сваривания исключает взаимодействие разогретых участков деталей с присутствующим в воздухе кислородом, что не запускает процессы окисления и горения. Поэтому перечень того, что можно сварить аргонной сваркой, весьма обширен и состоит как из сталей разных марок, так и из цветных металлов.
Преимущества аргонной сварки
Список того, что варит аргонная сварка, достаточно обширен благодаря многочисленным достоинствам этой технологии. В её основе лежит широко распространённый метод сварки в защитной среде, создаваемой путём вытеснения кислорода из воздуха другим газом. Для сварки аргоном используются специальные сварочные ванны, в которые погружаются свариваемые детали.
Поскольку этот газ тяжелее воздуха, он полностью вытесняет его из ванны, создавая безопасную и нейтральную среду для сварки. Ещё одна особенность технологии в том, что для сварки в защитной аргоновой среде используются специальные неплавящиеся электроды из вольфрама или графита, температура плавления которых значительно превышает температуру плавления свариваемых металлов.
Сварка аргоном стали и цветных металлов обладает следующими преимуществами:
- газ не позволяет сварному шву окисляться, что исключает появление пор и раковин, помогает визуально контролировать шов в процессе работ;
- аргон относится к инертным газам, поэтому полностью нейтральный и не вступает во взаимодействие со сваренными металлами вне зависимости от их типа;
- аргон гарантирует отсутствие примесей в сварном шве, что делает его более крепким, а само сварное соединение — однородным;
- сварочный шов получается тонким и аккуратным, в некоторых случаях его даже не заделывают, то не влияет отрицательно на эстетику детали;
- ввиду отсутствия кислорода не происходит горение свариваемых металлов, что особенно актуально при сварке алюминия и сплавов на его основе.
Относительная лёгкость технологии и её надёжность стали главными причинами того, что варят аргоновой сваркой металлы как в быту, так и на производстве. Также существует огромное количество сварочных аппаратов: от несложных бытовых моделей до автоматических сварочных линий с ЧПУ.
Виды аргонной сварки
От того, что сваривают аргоном, а также от масштабов проведения сварочных работ, напрямую зависит выбор технологии аргонной сварки:
- Ручная сварка аргоном. Такая технология наиболее часто применяется в быту и на мелком производстве. Для таких работ используется ручной сварочный инвертор, в горелку которого устанавливают неплавящийся вольфрамовый или графитовый электрод. Горелка перемещается по сварному шву вручную, если требуется наплавка металла, то мастер самостоятельно подаёт сварочную проволоку другой рукой.
- Полуавтоматическая сварка аргоном. Это более производительный и технологичный способ сварки металлов в защитной среде, в основе которого лежат инверторные полуавтоматы для аргонной сварки. В отличие от обычных полуавтоматических сварочных аппаратов они оснащены горелкой другой конструкции, в которую для создания дуги вставляется неплавящийся электрод. Хотя принцип тот же: при нажатии на кнопку горелки автоматически подаётся проволока, а саму горелку по шву мастер водит рукой. В быту полуавтоматическая аргонная сварка используется редко, так как более затратная по сравнению с углекислотной или электродной, к тому же само оборудование достаточно громоздкое.
- Автоматическая аргоновая сварка. Здесь горелка с автоматической подачей проволоки передвигается самостоятельно с помощью привода: скорость и направление движения, а также длина дуги задаются оператором. Роботизированные системы используются исключительно на производстве и оснащены ЧПУ, соответственно, любое изменение размеров и геометрии детали требует перенастройки алгоритма.
Сейчас активно распространяются универсальные MIG/TIG/MMA сварочные инверторы, которые обеспечат сварку электродом, к углекислотной среде и в инертных газах. Для мастерских или небольшого производства они станут идеальным вариантом, хотя и цена их заметно выше стоимости классических сварочных полуавтоматов.
Что можно варить аргоном

За счёт универсальности и относительной простоты технологии использовать аргонную сварку относительно легко, а сваривать ей можно разные виды металлов и их сплавов. Вот какие металлы можно варить аргоном в быту или в мастерских:
- медь;
- алюминий;
- нержавеющую сталь;
- дюралюминий;
- тонколистовую (до 1 мм) сталь и другие металлы.
Наиболее широко аргон применяется в автомастерских для сварки и ремонта литых дисков, восстановление трубок кондиционеров. При проведении кузовных работ он также может использоваться наряду с традиционными углекислотными полуавтоматами.
Эти металлы варят аргоном на производстве, в том числе на автоматических сварочных линиях:
- медь;
- титан;
- алюминий;
- легированные и нержавеющие стали;
- чугун.
На производстве с помощью аргоновой сварки сваривают металлические трубы и детали ответственных строительных конструкций. Кроме того, сварка в инертной среде активно используется в машиностроения.
Список, что можно варить аргоновой сваркой, можно расширять буквально до бесконечности. Эта технология отлично подходит и для сварки обычных сталей в защитной среде. Однако с учётом расхода газа и его стоимость это не всегда целесообразно: при работе со сталями оптимальным решением становится использование сварочного полуавтомата с углекислотой.
Как производится сварка аргоном
Технология проведения сварочных работ напрямую зависит от того, что варят аргоном: какие именно металлы, а также какие требования предъявляются к свариваемой детали, какое оборудование используется. Специалисты компании в совершенстве знают все требования и особенности сварки различных металлов или их сплавов в аргоновой среде, выполнят качественное сваривание любых деталей без дефектов, с максимально прочным и эстетически безупречным сварным швом.
Виды сварочных аппаратов
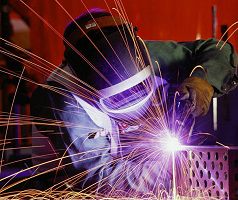
Соединять друг с другом различные металлические детали можно различными способами – при помощи болтов, заклепок, специального клея, методом ковки и др. Но для высококачественного соединения необходимо использовать сварку – газовую или электрическую. Наиболее распространены доступные по цене простые электрические сварочные аппараты, позволяющие быстро получить надежный, долговечный и герметичный шов. Электросварка – это процесс, при котором образование сварной ванны и соединение заготовок осуществляется при помощи электродуги. Она зажигается на конце электрода или специальной электродной проволоки. Температура электрической дуги может достигать 5000 градусов по Цельсию. Это намного выше температуры плавления, которую имеют все известные к настоящему моменту металлы.
Сварочный агрегат обязательно есть в наличии у любого мастера, работающего с металлом. Бытовые модели сварочников станут отличным подспорьем для владельцев гаражей, частных домов и т.д. Для того чтобы заварить треснувшую лопату, отремонтировать железные ворота и т.п., особых навыков не нужно – достаточно варить на уровне третьего разряда. Сварочное оборудование различного назначения представлено на современном рынке в очень широком ассортименте. Об основных его видах мы и поговорим в данной статье.
Сварочные трансформаторы
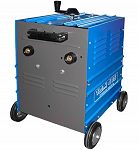
Это самые «древние» аппараты, отличающиеся простотой конструкции, надежностью и невысокой ценой. В обслуживании такие сварочники неприхотливы. Они до сих пор применяются для сваривания черных металлов посредством переменного тока – как встык, так и внахлест. Когда-то варили только с их помощью, и добивались хорошего качества сварного соединения даже в самых ответственных конструкциях. Любой трансформатор предполагает наличие стального сердечника (выполняет функцию магнитопровода) и двух изолированных катушек. Первичная катушка подсоединяется непосредственно к источнику тока, а вторичная подает ток на минусовой кабель, идущий к держаку с электродом. Для проведения настройки характеристик тока сварки используется специальная рукоятка, которая находится на верхней крышке трансформаторного сварочного блока. При параллельном соединении катушек диапазон регулировки рабочих параметров – 65/460 А, при последовательном соединении – 40/180 А.
В настоящее время сварочники трансформаторного типа целесообразно использовать тогда, когда особых требований к качеству шва нет. Основная сфера применения трансформаторов – ручная дуговая сварка черных металлов (главным образом – низколегированных сталей). Такого оборудования вполне достаточно для проведения сваривания железных заборов, ворот, решеток и др. В общем – любых металлоконструкций, не несущих больших нагрузок.
Как уже говорилось, трансформаторы стоят недорого, отличаются длительным сроком службы и хорошей ремонтопригодностью. Но имеют они и существенные минусы. Это значительный вес и габаритные размеры, а также — сравнительно невысокое качество шва, улучшить которое можно только с помощью использования дорогостоящих стабилизирующих дугу электродов. Коэффициент полезного действия таких агрегатов в среднем составляет около 73%. Это достаточно низкий показатель.
Учиться варить с помощью трансформатора довольно сложно. Основные трудности создает нестабильная дуга, которую новичкам тяжело зажигать и поддерживать. Но в такой «учебе» есть и свои плюсы. Если освоить сварочный трансформатор, то сварка с использованием выпрямителей или инверторов не вызовет никаких затруднений. Все зависит от опыта. Некоторые сварщики «старой школы» настолько привыкли к трансформаторам, что никакие «новинки» им не нужны. Высококлассные специалисты могут идеально проварить при помощи самого «древнего» аппарата любые высокоответственные швы, например, соединить водопроводные трубы высокого давления или трубы подачи газа.
Сварочные выпрямители
Второе поколение сварочных аппаратов – это так называемые выпрямители. Они преобразуют переменный ток электрической сети в постоянный. Данный вид сварочников состоит из трансформаторного силового блока, модуля-выпрямителя, пускорегулирующих и защитных электроузлов. Все выпрямители работают по следующему принципу: переменный сетевой ток проходит через цепь вторичной обмотки к выпрямителю, где и происходит его преобразование в постоянный сварочный ток. Для улучшения рабочих характеристик современные агрегаты обязательно оснащаются дросселем. Такое оборудование «выдает» не просто непрерывную электрическую дугу. Она отличается еще и высоким уровнем стабильности. Это дает возможность очень широко применять выпрямители в различных отраслях промышленности, производства и строительного сектора. Сварное соединение, полученное при помощи постоянного тока, на порядок выше по качеству, чем при использовании трансформаторов, работающих исключительно на «переменке».
Сварочные выпрямители подходят для сваривания не только черных, но и цветных металлов. «Справятся» такие агрегаты и с «нержавейкой», и с различными видами чугуна. Потребуется только приобрети соответствующие электроды. Стабильная, ровная и легкозажигаемая дуга позволяет качественно варить посредством выпрямителя даже новичкам. Стоят сварочные аппараты данного вида подороже трансформаторов. Есть у них и определенные недостатки. Это значительная потеря мощности (ее очень много «идет» на выпрямление переменного тока) и неустойчивость к перегреву. Требуется регулярно проверять исправность вентиляторов, так как при недостаточном охлаждении аппарат вполне может «сгореть». Весят выпрямители тоже прилично, хотя и поменьше, чем трансформаторы.
Сварочные инверторы
Сварочные инверторы работают по следующему принципу: переменный ток сети поступает на выпрямитель, затем он проходит через инверторный модуль, где вновь преобразуется в переменный – только уже с высокой частотой; после ток подается в еще один выпрямитель. Таким образом, на выходе мы имеем постоянный ток с очень высокими показателями мощности.
Поэтому инверторы можно применять на «проблемных» объектах: когда провода слишком длинные, либо в качестве источника тока используется жидкотопливный генератор. Сварочные агрегаты инверторного типа отлично подходят для сваривания любых металлов любыми видами электродов. Высокое качество соединения достигается даже при сильных колебаниях сетевого напряжения. Такие аппараты идеальны как для профессионалов, так и для тех, кто хочет научиться варить. Недостатков у инверторов нет. Первые модели были неустойчивы к повышенной влажности и пыли, но теперь производители решили эту проблему.
Сварочные полуавтоматы
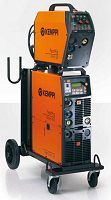
Полуавтоматические сварочные аппараты представляют собой комплект из источника тока (это и есть сам сварочник) и блока подачи сплошной электродной проволоки. Он может быть как интегрированным в сварочную установку, так и отдельным. Агрегаты называются полуавтоматическими потому, что подача проволоки является автоматизированной. Таким оборудованием осуществляют сваривание в среде защитных газов – активных либо инертных. При сгорании флюсовой проволоки в области ванны расплава образуется защитное газовое облако. В этом случае дополнительно использовать газовые баллоны не требуется. Они нужны при сварке с применением металлической проволоки без обмазки. Для работы с черными металлами и их сплавами необходим углекислый газ. Алюминиевые детали сваривают при помощи аргона и т.д.
Полуавтоматы позволяют добиться отличного качества шовного соединения. Во-первых, швы получаются непрерывными, так как менять никакие штучные электроды не требуется. Во-вторых, защитные газы обеспечивают хороший провар, прочность и герметичность шва. В-третьих, разбрызгивание металла практически отсутствует. С помощью различных газов/флюсов и их смесей можно соответствующим образом изменять свойства ванны расплава – придавая соединению повышенную антикоррозийную стойкость, пластичность и др.
Преимуществами полуавтоматов являются также высокая производительность и возможность качественно проваривать тонкостенный металл. К недостаткам сварочников полуавтоматического типа можно отнести высокую стоимость, необходимость заправки газовых баллонов (при использовании «голой» проволоки) и приобретение дополнительных расходных материалов для работы в газовой среде (сопла, диффузоры и др.). Данные сварочные установки широко применяются в промышленности и производстве. В частности – в сфере автомобилестроения и авторемонта. Для новичков можно порекомендовать сварку флюсовой проволокой.
Оборудование для аргонодуговой сварки
Процесс аргонодуговой сварки требует достаточно большого практического опыта и наличия теоретических знаний. Сваривание происходит при помощи неплавящихся электродов – вольфрамовых, циркониевых, графитовых или гафниевых. В качестве защитного газа «идет» гелий либо аргон – в зависимости от типа электрода. Аргонодуговая сварка позволяет получать швы высочайшего качества. Варить можно различные виды «черной» стали – конструкционную, низколегированную, высоколегированную, оцинкованную, углеродистую, гальванизированную и др. А также цветные металлы: медь, титан, алюминий, латунь, магниевые сплавы и др.
Оборудование для аргонодуговой сварки является профессиональным и стоит довольно дорого. Неплавящиеся электроды – самые дорогостоящие из всех. Рабочий процесс гораздо сложнее, чем при других видах сварки, поэтому качество конечного результата зависит в первую очередь от квалификации сварщика.
Сварочные агрегаты
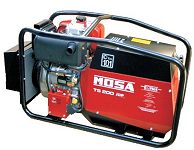
Для проведения сварочных работ в полевых условиях и на объектах, где отсутствует электричество, понадобится сварочный агрегат. Такие установки совмещают в себе сварочник и автономную жидкотопливную электростанцию. Это достаточно громоздкое оборудование. Инверторные модификации отличаются меньшими размерами и весом. В быту данный вид сварочных агрегатов используется очень редко. Основная сфера его применения – это строительство и монтаж трубопровода. Сварочный аппарат можно «запитать» и от отдельного генератора. Обычный бытовой генератор использовать нежелательно. В продаже есть специальные генераторы, рабочие характеристики «заточены» именно под сварку.
Наши преимущества

Мы официальные дилеры

У нас самые низкие цены
Как варить сваркой электродами для начинающих
Рассказываем, как правильно сваривать металл электродами начинающим и каких ошибок избегать при этом.
В гараже, на даче, в частном доме что-то да приходится подварить. Для таких задач совсем не обязательно заканчивать курсы сварщиков — достаточно иметь бытовой сварочный аппарат, средства защиты, расходные материалы и немного потренироваться. Рассказываем, как правильно сваривать металл электродами начинающим и каких ошибок избегать при этом.
В этой статье:
- Виды электросварки
- Технология ручной дуговой сварки
- Как самостоятельно научиться варить электросваркой
- Основные ошибки
- Советы начинающему сварщику
Виды электросварки
Все виды электросварки заключаются в возбуждении электрической дуги между двумя концами разной полярности. При этом выделяется температура до 5000 градусов, которая плавит основной металл и присадочный, образуя сварное соединение.
Электросварку можно выполнять сварочным трансформатором. У него простейшая конструкция из первичной и вторичной обмотки, за счет которых напряжение понижается до безопасных значений, а сила тока возрастает. Трансформаторы варят переменным током, сильно гудят, дуга трещит и плюется. Шов может получиться неравномерным по ширине, высоте, глубине провара. При работе трансформатором нередко просаживается напряжение во всей сети, чем можно вызвать негодование соседей.
Электросварка при помощи инвертора выполняется на постоянном токе, у которого предварительно была повышена частота (еще на стадии переменного), а затем ток был выпрямлен. Это обеспечивает:
Инверторы компактнее по размерам чем трансформаторы и меньше садят сеть. Есть модели на 220 и 380 V. Новичку лучше начинать варить инвертором РДС (ручной дуговой сварки). Такие аппараты еще называются инверторы ММА. Хороший выбор оборудования под разные задачи можно посмотреть в разделе — Аппараты ручной дуговой сварки (MMA).
Сварка полуавтоматом или вольфрамовым электродом тоже построена на плавлении металла электрической дугой, но тут задействуются другие способы защиты сварочной ванны и методы передачи присадочного металла.
Технология ручной дуговой сварки
Для РДС сварки подается ток от аппарата на рабочие кабеля. Кабель массы присоединяется к изделию, а в руках у сварщика остается кабель с электрододержателем. От температуры дуги кромки стыка расплавляются.
Чтобы увеличить количество металла в шве, используют плавящиеся электроды. По мере их сгорания жидкий металл переносится на изделие. Защита сварочной ванны от внешней среды осуществляется благодаря обмазке электрода. Сгорая, она образует плотное облако дыма, изолирующее расплавленный металл от контакта с воздухом. После остывания поверх шва остается тонкая шлаковая корочка. Она задерживает теплообмен, содействует плавному остыванию, укреплению шва. Ее отбивают специальным молотком-шлакоотделителем, чтобы визуально оценить качество соединения.
Шов формируется благодаря специальным движениям электродом. Если правильно все освоить, соединения будут равномерными по толщине и высоте, а также с нужной глубиной провара.
Как самостоятельно научиться варить электросваркой
Чтобы научиться варить ручной дуговой сваркой, потребуется собрать комплект оборудования, обзавестись индивидуальными средствами защиты, правильно настроить аппарат и освоить ряд движений.
Что нужно для работы
Сварочные аппараты

Подберите сварочный инвертор в зависимости от предстоящих задач. Для бытовых нужд (приварить калитку, сделать бак для душа) достаточно моделей на 160 А. Если нужно заварить лопнувшую раму авто, изготовить навес для стоянки — купите аппараты с силой тока 200-250 А. Зачастую для дома и гаража этого достаточно. Но, если планируете в дальнейшем свое производство, не помешает инвертор на 300 А.
Приспособления для сварки

Для подключения инвертора нужны кабеля массы и электрододержателя. Обычно они поставляются в комплекте с оборудованием, но если их нет, выберите здесь. При этом обращайте внимание на длину кабелей. Для сварки за столом достаточно длины 2 м, а чтобы собирать теплицу, понадобятся кабеля 4-5 м.
Сварочные электроды

Электросварщику нужны электроды. Состав металла стержня и тип покрытия выбираются исходя из свариваемых материалов. Новичкам рекомендуем купить электроды ESAB с рутиловым покрытием, которые пригодны для ответственных конструкций и сварки во всех пространственных положениях. К тому же цена расходников вполне доступная.
Средства защиты сварщика

Не забудьте обезопасить себя от высокой температуры и вредного света электрической дуги. Купите плотные краги и защитную маску. Новичку будет легче учиться варить в маске-хамелеон, чтобы видеть, куда подавать кончик электрода. Не забудьте про закрытую обувь и плотную одежду с длинными рукавами.
Настраиваем правильно аппарат и выбираем электрод
Во многом качество шва зависит от правильности настроек аппарата. Если выбрать слишком слабый ток, основной металл не проплавится, присадочный останется на поверхности, стык получится хрупким, не герметичным. Слишком большая сила тока приводит к подрезам, прожиганию, дугу трудно контролировать.
Предлагаем сохранить таблицу настроек сварочного аппарата для ручной дуговой сварки. Характеристики приведены для работы в нижнем положении.
| Толщина металла, мм | Диаметр электрода, мм | Сила тока, А |
|---|---|---|
| 1-2 | 1.6 | 25-60 |
| 3 | 2-3 | 60-120 |
| 4 | 3 | 120-160 |
| 5-6 | 4 | 160-200 |
Как подключать электрод
Когда диаметр электрода и сила тока выбраны, можно включить аппарат и вставить электрод в электрододержатель. Последний может быть двух типов: пружинный и винтовой. Пружинный имеет нажимную лапку, на которую сварщик давит большим пальцем, а второй рукой вставляет электрод. Винтовой оснащен отверстием для вставки расходника и прижимным болтом. Пружинные держатели позволяют быстрее сменить электрод и помогут сэкономить время при объемных сварочных работах.
Применять самодельные электрододержатели в виде подпружиненного трезубца не советуем. Они опасны с точки зрения ТБ (Техника Безопасности), а оголенная токоведущая часть будет постоянно случайно касаться изделия, мешая процессу.
Для сварки в нижнем положении установите электрод под прямым углом относительно держателя. Если планируете варить вертикал или потолок, разместите электрод еще на 45 градусов от себя — так меньше придется сгибать запястье.
Подключаем кабеля к инвертору
Кабель массы и кабель электрододержателя имеют одинаковые разъемы для подключения к аппарату. Если предстоит сваривать толстый металл 5-6 мм, присоединяйте держатель к плюсу. Тогда тепло будет концентрироваться на изделии, увеличится глубина провара.
Когда требуется сварка тонкого металла, нужна обратная полярность — вставьте держатель в клемму со знаком «минус». Это уменьшит тепловложение, но варить придется быстро, поскольку кончик электрода начнет перегреваться.
Начало сварки: зажигаем дугу
Когда все собрано и подключено, надев маску, можно начинать розжигать электрическую дугу. Используйте для тренировки черновой кусок металла. Возбуждение дуги осуществляется постукиванием по поверхности или чирканьем о нее, как спичкой.
Новый электрод имеет оголенный кончик и зажигается достаточно быстро. Электрод, которым уже варили, если он успел остыть, поджигается труднее, поскольку у него на конце образовался «козырек» из обмазки. Нужно ударить 3-4 раза, чтобы ее отбить. Но не перестарайтесь, иначе без обмазки стержень начнет прилипать к изделию.
Наклон электрода
Когда дуга загорелась, не паникуйте. Привыкните к специфическому свету. Ваша задача — сперва научиться держать зазор между электродом и изделием в пределах 3-5 мм. Не пытайтесь сразу варить стык. Просто учитесь держать дугу, чтобы она не тухла (при чрезмерном удалении) и электрод не прилипал (при чрезмерном приближении).
Задача осложняется тем, что длина плавящегося электрода постоянно укорачивается, поэтому приходится приближать руку к изделию. «Твердая рука» приходит со временем, поэтому придется спалить не один электрод, прежде чем привыкните.

Когда уже освоили удержание электрической дуги, можно переходить к сварке. Прежде всего держите правильно электрод. Обычно варят, наклонив его на себя в пределах 30-60º. Некоторые сварщики выбирают оптимальное положение наклона 45º. Сварка углом назад обеспечивают хорошую видимость сварочной ванны, металл прогревается глубже. Сварка углом вперед (когда шов ведут от себя) содействует уменьшению прогрева. Это подойдет для соединения тонких металлов 1-2 мм.
Варить можно справа-налево или слева-направо, наклоняя электрод по разные стороны сварочной ванны. Здесь все зависит от доступа к месту соединения.
Движения электрода
На тонких металлах 1-2 мм, где две стороны плотно приставлены друг ко другу, никаких дополнительных движений не требуется. Возбуждается дуга, электрод выставляется на начало стыка, и медленно ведется вдоль линии соединения. Шов получится узкий, чешуйчатый.
На толстых металлах предусматривают зазор 1-2 мм, чтобы жидкий металл проник глубже. Если толщина пластины свыше 5 мм, необходима разделка кромок под углом 45 градусов. Тогда первый шов (называется корневой) прокладывается без дополнительных движений. А последующие нужны для заполнения ширины и требуют поперечных колебательных манипуляций. Это могут быть движения:
В идеале располагать деталь под небольшим наклоном, чтобы жидкий шлак не затекал в сварочную ванну. Если такой возможности нет, периодически делайте резкое движение кончиком электрода в сторону, откидывая шлак. Иначе возникнут непровары.
Основные ошибки
Рассмотрим основные ошибки, которые допускают новички при сварке РДС:
Советы начинающему сварщику
В конце дадим ряд советов новичкам, чтобы варить было легче. Перед наложением шва две стороны изделия обязательно фиксируются между собой прихватками. В зависимости от размеров стыка потребуется от 2-х и более точек, с расстоянием между собой 8-25 см. Это необходимо, чтобы стороны на разошлись от термического расширения, когда Вы начнете варить с одного края.
Сварка тонкого металла 1 мм электродом возможна, но потребует тренировки. Самая частая проблема — прожоги. Установите силу тока 30-40 А и вставьте электрод диаметром 1.6 мм. Под изделие подложите медную или графитовую подложку. Она не даст разогретому металлу провалиться и не прилипнет к нему. Ведите сварку не сплошной дугой, а прерывистой (отрывайте кончик электрода каждые 1-2 секунды от поверхности, чтобы дуга погасла). Это позволит металлу немного остыть и сократит прожоги.
Источник видео: Aurora Online Channel
Чтобы не стучать по чистовому изделию для распаливания электрода, имейте под рукой черновую заготовку. Распалите электрод на ней и сразу переходите на стык для соединения. Тогда меньше придется зачищать следы от сварки на изделии.
Новичку легче научиться варить, если аппарат обладает функцией «Антиприлипание». Когда электрод касается изделия, сварочный ток отключается. Не нужно тянуть держатель влево и вправо, пытаясь отломать расходник. С функцией «Форсаж» удобно варить тонкие металлы. При маленьком токе длина дуги короткая. Когда аппарат «чувствует», что дуга вот-вот погаснет, он на мгновение повышает сварочный ток. Функция «Горячий старт» обеспечит быстрый поджиг электрода без многочисленных постукиваний. Это актуально, если работы ведутся на ржавом металле. Тогда не придется предварительно много зачищать.
Сварочный аппарат чем варят
Полуавтоматы предназначены для сварки листов металла с помощью проволоки в газовой среде. Полуавтоматы — самые производительные аппараты из всех: работают быстро, позволяют выполнять длинные швы (до 4 м), сваривают практически любой металл — от нержавеющей стали до чугуна. Освоить работу с аппаратом просто даже новичку.
В двух словах процесс сварки выглядит так:
— два листа металла скрепляются между собой механическим или магнитным держателем
— с помощью пистолета, через который подается проволока, выполняют шов
— после сварки шов зачищается металлической щеткой или болгаркой с зачистным диском. Большое количество шлама отбивают молотком
Для сварки используют проволоку на катушке, которая вставляется внутрь аппарата:

Выпускают катушки трех видов — весом 1, 5 и 15 кг. Существуют полуавтоматы, работающие с любой катушкой, достаточно установить подходящий посадочный болт, но бывают и такие, которые предназначены для определенного вида катушек.
Сварочный процесс всегда осуществляется в газовой среде, чаще всего с газовым баллоном. Но существует специальная проволока, которая уже находится в газовой оболочке и не требует подачи газа. Это флюсовая проволока. Она удобна, но стоит дороже обычной, поэтому ее используют для нечастых работ. Флюс расположен внутри проволоки, под действием дуги он плавится и испаряется, что создает защитную оболочку.
Типы сварочных полуавтоматов. Плюсы и минусы
Аппараты начального уровня, отлично подойдут новичкам. У таких аппаратов минимум настроек — легко учиться, сложно испортить работу. Полуавтоматы этого класса стоят сравнительно недорого, легко ремонтируются, они компактные и легкие. Работают от бытовой сети 220 В.
Более сложные устройства, которые чаще всего имеют расширенные настройки. Дольше работают без перерыва, комплектуются более длинным кабелем. Запчасти для ремонта и сам ремонт дороже по сравнению с бытовыми моделями.
Дорогие, тяжелые сварочные аппараты, которые устанавливаются на тележку, предназначены для непрерывной работы, подключаются к трехфазной сети 380 В. На такие аппараты можно устанавливать проволоку любого веса.
Характеристики
Потребляемая мощность . Она достаточно высокая, поэтому для работы нужен мощный генератор. Также следует учитывать возможности существующей электропроводки: бытовые приборы мощностью до 5 кВт можно подключать в обычную сеть 220 В; полупрофессиональные модели для небольшого производства требуют усиленной проводки; профессиональные подключаются к трехфазной сети.
В характеристиках не указывают рабочую мощность аппарата, которая примерно на 20 % ниже потребляемой. Помните об этом и выбирайте модель с небольшим запасом.
Сварочный ток . Чем выше мощность, тем выше сварочный ток и тем более толстую проволоку будет варить аппарат.
Бренд . В нашем интернет-магазине представлены аппараты производителей Ресанта и Аврора. Первый выпускает бытовое оборудование «два в одном» — инвертор + полуавтомат.
Аврора — профессиональный бренд родом из Южной Кореи. Сами аппараты собираются в Китае, часть деталей производится в Японии.
Класс защиты . Определяет устойчивость корпуса к попаданию воды и грязи внутрь аппарата. Имеет вид IPXX, где IP – это Index of protection (степень защиты), а вместо XX ставятся цифры. Цифра на первом месте показывает степень защищенности от попадания внутрь прибора твердых предметов, цифра на втором месте указывает защищенность от жидкостей. Пометка S после цифр означает, что во время испытаний прибор не был включен.
Продолжительность включения на максимальном токе (ПВ). Эта характеристика определяет время непрерывной работы, высчитывается из 10-минутного рабочего цикла. Если ПВ составляет 60 %, значит аппарат может варить 6 минут и должен отдыхать 4 минуты.
Напряжение на холостом ходу . Это напряжение в момент, когда нет дуги. Чем выше значение, тем легче зажигается дуга.
Выбор газа
Аргон. Используется для сварки легированных сталей, меди, титана, алюминия. Дороже остальных.
Углекислый газ. Предназначен для сварки черного металла, неответственных соединений, тонких листов металла. Во время сварки дает много брызг, шов получается грубым.
Смесь аргона и углекислого газа. Обеспечивает гладкий ровный шов, дает минимум брызг, предназначен для сварки нержавеющего металла и углеродистых сталей.
Оснастка
Для работы потребуются:
— Катушки с проволокой (в комплекте их не бывает)
— Магнитные или механические держатели, чтобы скреплять между собой металлические листы
— Проволока. Делится на виды в зависимости от веса (1, 5 или 15 кг), свариваемого металла, наличия/отсутствия газовой оболочки (флюсовые или обычные)
Как выбрать проволоку
Самые важные характеристики проволоки — это диаметр и химический состав. И то и другое должно соответствовать свариваемому металлу.
Другие статьи по теме
Как выбрать сварочный инвертор
Многие сварщики (и любители и профессионалы) выбирают среди прочих видов сварочного оборудования инверторы. Почему? Потому что это стабильный ток, низкое потребление электричества, тонкая настройка, сварка любых материалов и множество других преимуществ. Как выбрать сварочный инвертор и не ошибиться?
Сварочные инверторы Ресанта: обзор основных линеек
Инверторы Ресанта появились на отечественном рынке в числе первых. Компания предлагает десятки моделей для сварки, входящие в несколько серий. Какие выбрать начинающему сварщику, а какие подойдут для профессионалов – узнаем из статьи.
Топ-8. Рейтинг сварочных инверторов. Выбор покупателей
Чтобы купить надежный и качественный инвертор для дома и работы, не обязательно разбираться в десятках моделей и читать многочисленные отзывы о производителях. Мы выяснили предпочтения покупателей нашего магазина и составили рейтинг надежности и популярности сварочных аппаратов.