
Шарошить или не шарошить? — вот в чем вопрос!
Этим вопросом я задался на этапе даже не ремонта ГБЦ, не успела она поломаться, а ее, скажем, обновления.
Много различных статей и видео в интернете пересмотрел, в основном все они касались двух тем:
«Как правильно притереть клапаны» и «Как правильно прирезать седла клапанов»
При этом я пытался найти ответ на вопрос — Для чего вообще нужно прирезать седла клапанов и в каких случаях? Но явных ответов на него я найти не смог. Кроме голословных утверждений типа: «надо прирезать», «рабочая фаска не больше 1.5 мм» и прочего я ничего не нашел.
Так вот, если кому интересна эта тема, я предлагаю поразмышлять и попытаться ответить на вопрос — «В каких случаях требуется прирезка седел клапанов?»
Сделаю оговорку — речь ведем об отечественных двигателях, с учетом допусков, существующих именно для них, а не для иномарок! Примеры типа «На мерседесах, бмв и ауди делают так-то…» не канают! Они там все уроды изначально и ничего в механике и инженерии не понимают (ирония), поэтому мы будем отталкиваться от тех реалий, в которых существуем мы, а не они, ну или двигатели наших Патриотов…
Так вот, типичные «утверждения из статей в интернете», вот одна из них — suvorov-castom.ru/vosstan…e-remont-syodel-klapanov/, говорят примерно следующее:
У работавших продолжительное время двигателей любого транспортного средства, клапаны которых многократно подвергались притирке, рабочие фаски сёдел клапанов, могут быть правильной формы, но сильно увеличены по ширине. А нормальная рабочая ширина фаски седла должна составлять 1 — 1,5 мм., не более. Почему, я объясню ниже.
… далее само объяснение:
Когда нормальная рабочая ширина фаски становится больше 1-1,5 мм., увеличивается площадь металлического контакта между тарелкой клапана и седлом, и казалось бы можно ожидать увеличения герметичности и усиления охлаждения тарелки клапана. Однако практика эксплуатации многих двигателей показала, что при увеличении ширины фаски седла, нормальная работа двигателя нарушается довольно быстро, после короткого пробега.
А всё дело в том, что при увеличении ширины фаски, например хотя бы до двух миллиметров, площадь соприкосновения тарелки клапана с седлом увеличивается вдвое, и значит вдвое уменьшается создаваемое клапанной пружиной давление клапана, на единицу площади. В добавок клапанные пружины итак ослаблены от продолжительной работы (усталость металла) и нагрева.
Тут у меня возникает вопрос — если с завода двигатель выпущен с седлами клапанов в ГБЦ, имеющими только один угол в 45 градусов и клапан изначально к седлу прилегал полностью, то о каком увеличении площади между тарелкой клапана и седлом, и, как следствие, уменьшении давления клапана на единицу площади идет речь? Что за бред? Площадь прилегания как была с завода, так и осталась! Или у кого-то есть сомнения в том, что завод, выпуская данный двигатель, не рассчитал необходимое усилие клапанной пружины? Извините, не верю!
Чтобы восстановить нормальное давление тарелки клапана на единицу площади седла, установка усиленных пружин бесполезна, к тому же это может сильно сократить ресурс газораспределительного механизма, который рассчитан на меньшие нагрузки. Поэтому нормальное давление тарелки клапана на единицу площади седла, а следовательно и герметичность, восстанавливают уменьшением ширины фаски седла, до требуемой величины, с помощью специального инструмента — конических фрез.
Обратите внимание, автор сам опровергает сказанное им же выше, когда пишет, что установка усиленных пружин бесполезна! Как это бесполезна? — спрошу я. Разве усиленная пружина не восстанавливает потерянное вследствие увеличившейся площади контакта между седлом и клапаном давление на единицу площади седла? Конечно восстанавливает! Только вот это мало влияет на необходимую герметичность этого «замкА». Потому что герметичность между клапаном и седлом достигается за счет их правильной ориентации (соосности и перпендикулярности осей) друг к другу и идеально ровными поверхностями тарелки клапана и седла. А если поверхности неровные, то с каким давлением на них не дави, герметичности все равно не будет!
Именно поэтому вся вышеприведенная аргументация автора в пользу прирезки седел клапанов идет прахом! Именно поэтому призываю вас с умом прочитывать то, что пишут в интернете и советуют в различных видео…
Перестаем читать «вредные советы» из интернета и открываем документацию ЗМЗ, а именно Руководство по эксплуатации, техническому ремонту и обслуживанию двигателя 40906.10 и в разделе «Ремонт двигателя. Головка цилиндров, клапанный механизм и распределительные валы.» находим:
…Притереть клапаны, используя притирочную пасту, составленную из одной части микропорошка М-20 и двух частей масла И-20А. Перед началом притирки следует проверить, нет ли коробления тарелки клапана и прогорания клапана и седла. При наличии этих дефектов восстановить герметичность клапана одной притиркой невозможно и следует сначала прошлифовать седло, а поврежденный клапан заменить новым.
Клапаны с деформированными стержнями, значительной выработкой на торце или трещинах на тарелке также подлежат замене.
Если зазор между клапаном и втулкой превышает 0,20 мм, то герметичность также не может быть восстановлена. В этом случае клапан или втулку, в зависимости от износа, следует заменить новыми.
При негерметичности клапана из-за дефектов рабочей фаски клапана (износ, риски, раковины) обработать рабочую фаску клапана по размерам рис.61. При этом расстояние от плоскости контрольного диаметра до плоскости тарелки не должно быть менее 1,3 мм для впускного клапана и 1,8 мм для выпускного.
Если увеличенный зазор между направляющей втулкой и клапаном не может быть восстановлен заменой клапана, втулку клапана следует заменить.

Иными словами, шлифовка седла необходима в случае его прогорания. При увеличении зазора между клапаном и направляющей втулкой более чем 0.20 мм, требуется замена направляющей втулки. При наличии дефектов рабочей фаски клапана допускается ее обработка (шлифовка), при котором расстояние от днища клапана до начала рабочей фаски не менее 1.3 и 1.8 мм для впускного и выпускного клапанов соответственно.
Дальше из руководства:
После установки направляющей втулки развернуть отверстие втулки под клапан и прошлифовать фаску седла, центрируя инструмент по отверстию во втулке.
Обработать вспомогательные фаски под углом 20, 15, и рабочую фаску под углом 45 с учетом размера базового диаметра 36 мм или 30,5 мм и ширины фаски согласно рис.64. При обработке седла обеспечить концентричность фаски на седле клапана с отверстием во втулке в пределах 0,025 мм общих показаний индикатора (биение рабочей фаски седла относительно отверстия втулки 0,05 мм).

Поясню, что под шлифовкой в данном руководстве имеется в виду именно прирезка седел! То есть прирезка седла, если верить этому документу, выполняется с целью центровки старого седла относительно установленной новой направляющей. А если почитать о том, как именно выполняется замена направляющих, то станет ясно, что в домашних условиях выполнить эту операцию квалифицированно просто невозможно. Равно как и выполнить прирезку седла клапана с допуском по биению 0,025 мм.
Но замена направляющих клапанов — не единственная причина необходимости прирезки седел. Прирезка также потребуется в случае замены и направляющих и седел, когда ГБЦ уже ушатана, как говорится, по полной. Когда направляющие остаются, а седла заменяются новыми, тоже требуется прирезка.
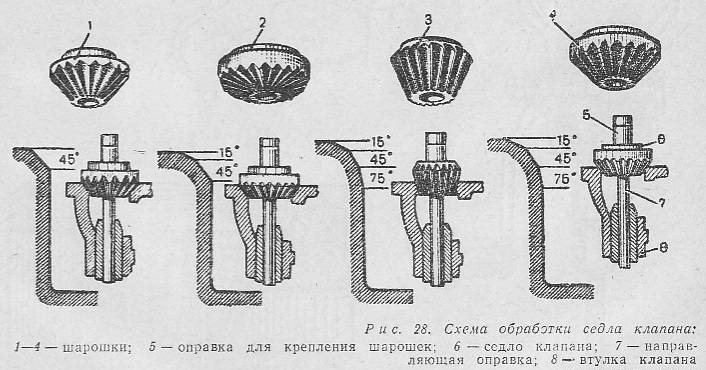
Прирезка потребуется также и в случае, когда седло клапана сильно изношено, но еще может быть отремонтировано без замены, когда рабочая фаска седла приобрела вид изогнутой в сторону оси клапана линии, если смотреть на разрез седла в вертикальной плоскости. Тогда, с целью получения, пусть и более тонкой, восстановленной рабочей фаски, применяют фрезы с разными углами обработки поверхности седла. То есть часть плоскости изначально широкой и изношенной рабочей фаски седла просто убирается из контакта с клапаном в сторону путем изменения ее углов. И далее, еще через какое-то кол-во пройденных км, при очередном ремонте седла потребуют замены на новые.
К чему это все я веду… Многие думают, что если полез в ГБЦ, то обязательно надо прирезать седла. Заменил клапана — прирежь седла. Снял ГБЦ — обязательно шлифани ее! И т.д.
Мне кажется, к своей проблеме надо подходить индивидуально и в зависимости от конкретного состояния объекта ремонта! Я пытаюсь понять, действительно ли нужна та или иная операция, пытаюсь изучить вопрос и решить, смогу ли я квалифицированно ее выполнить, к примеру — замену направляющих клапанов или прирезку клапанов, с допусками производителя. Нет, не смогу. Да и не нужно это сейчас в моей ситуации. А то посмотришь в инете, как народ фигачит эти бедные седла, при этом измерительного инструмента нет, все на глаз… Как уже было справедливо замечено, притереть клапан к седлу с фаской 1,5 мм действительно намного легче, чем к седлу с фаской в 4-5 мм.
Буржуи и те зарезают седла клапанов далеко не на всех новых движках, а только в процессе ремонта. Делают это тогда, когда тарелка клапана не имеет вертикальной фаски и имеет форму треугольника, а не трапеции, в которой минимальное расстояние от днища клапана до рабочей фаски уже задано…
Вот поэтому, основываясь на требованиях ЗМЗ к новым седлам и седлам ремонтируемым, я сделал вывод о том, что на новом движке, где за пробег в 12 тысяч ГБЦ работала нормально, ничего прирезать не нужно! Достаточно притирки.
Подытожу и еще раз напишу о том, как я понял, в каких случаях требуется прирезка седел клапанов для наших движков, если они эксплуатируются в нормальном режиме:
1. Замена направляющих клапанов;
2. Замена седел клапанов;
3. Замена и направляющих и седел;
4. Седло умеренно изношено (выщерблены, прогар и пр.) и пригодно для ремонта;
Так я думаю! Но я могу ошибаться, поэтому комментарии приветствуются!
Шарошить нельзя притирать.
В последнее время в сети появилось достаточно много материалов о том, что притирка клапанов – дело, по большому счету хлопотное и абсолютно ненужное. Мол, технологии сейчас так далеко шагнули, что современные двигатели после станочной обработки в притирке клапанов совсем не нуждаются. Нет необходимости в этом и после капитального ремонта головки блока.
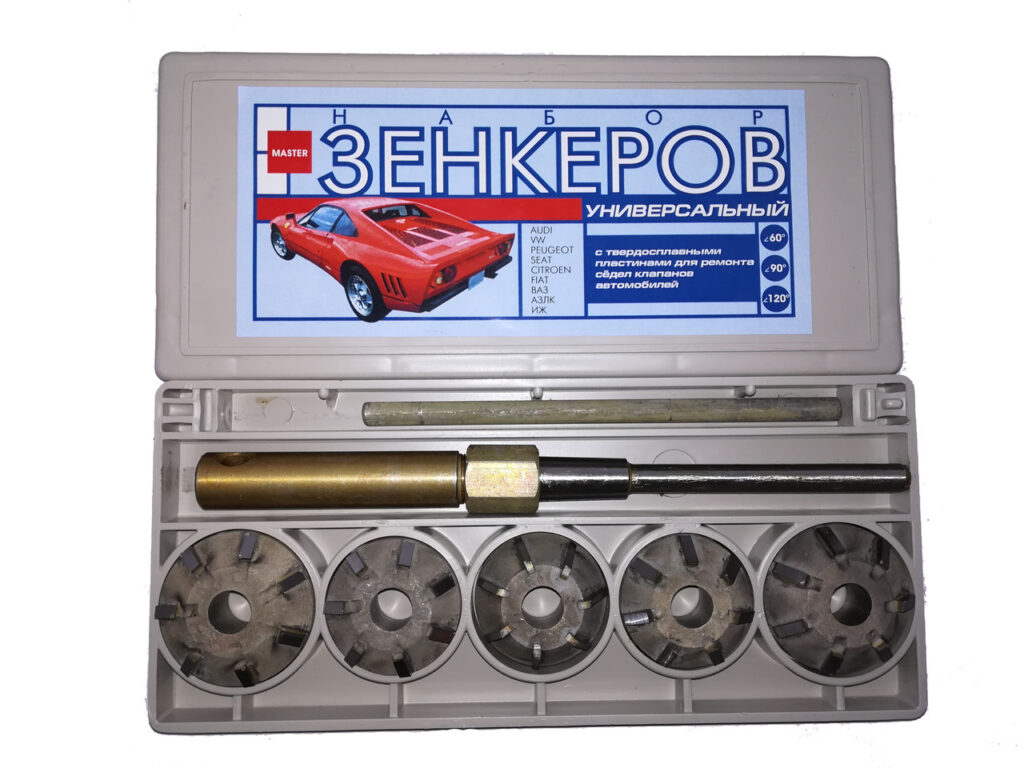
Шарошки, они же развертки, они же зенкеры настолько хорошо подгоняют седла клапана к тарелке нового клапана, что в притирке нет никакой нужды. И с этим трудно не согласиться. Клапаны на новых двигателях действительно не притираются. Седла прирезаются станками под конкретный тип клапана с минимальными погрешностями. В дальнейшем они в процессе обкатки прихлопываются и тем самым обеспечивают необходимую герметичность. В идеале это так и происходит.
Немало статей есть и на тему насколько вредна притирка клапана в принципе. Мол, и абразив при притирке внедряется в металл, что впоследствии лишь ухудшает работу клапана. Происходит так называемый процесс шаржирования. Этот же абразив неминуемо попадет в направляющие клапана и, соответственно, может натворить там немало бед впоследствии. Фаска, которая с завода изначально имеет несколько иной угол для правильной работы на разогретом двигателе, неминуемо теряет нужную геометрию после притирки клапанов. Тем самым изменяется пятно контакта и нарушается не только герметичность узла, но и его температурный режим.
Все эти утверждения, как правило, появляются в материалах, которые в итоге сводятся к тому, что только прирезка клапанов шарошками обеспечит тот самый уровень точности, который позволит головке блока без проблем пройти тест вакуумметром. А между тем набор качественных шарошек для прирезки седел стоит немало. Цена на них, в зависимости от производителя и материала, из которого они изготовлены, порой может доходить до 100 000 р.
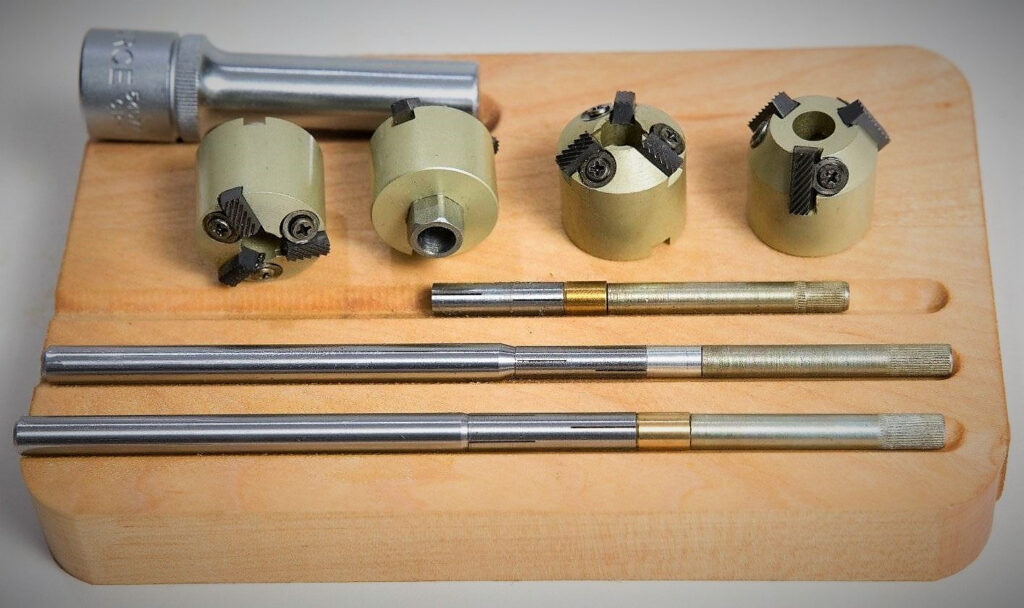
Впрочем, зачастую даже очень дорогие инструменты неспособны обеспечить нужный класс обработки седла для достижения полной герметичности с клапаном. Все в той же сети есть немало примеров того, как после развертки седел брендовыми шарошками так и не удавалось достичь необходимой герметичности клапана. Не мало рассказов и о том, как купленные в сборе новые головки блоков с треском проваливали вакуумный тест. А седла в них, между прочим, были прирезаны с применением станков. То ли станки были уже изношены, то ли резцы на шарошках тупые, а может, и вовсе, двигатель был собран 30 декабря. В итоге доводить параметры седел и клапана до ГОСТовского значения мастерам приходилось именно притирочными пастами.
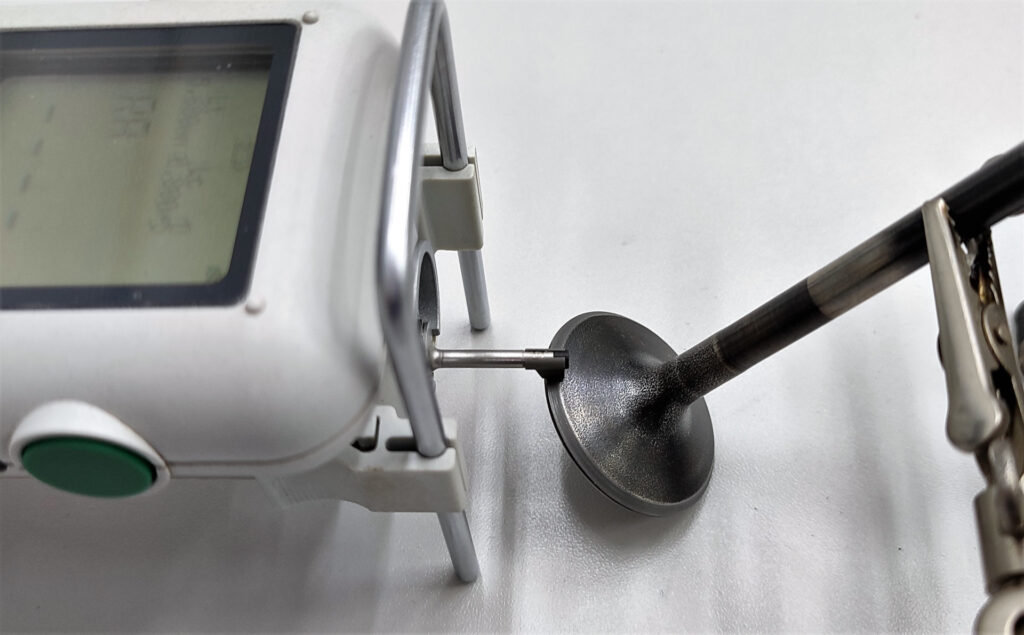
Да, да. Как это не покажется странным, но на то, какими должны быть клапаны и какой уровень шероховатости должен быть в пятне контакта с седлом, есть свой ГОСТ Р 53810-2010 «Двигатели автомобильные. Клапаны. Технические требования и методы испытаний». Согласно этого ГОСТа шероховатость обработанных поверхностей посадочного конуса головки клапана не должна превышать 1,00 мкм. параметра Ra. В противном случае не будет достигнута необходимая герметичность. Обеспечить такую шероховатость могут именно притирочные пасты.
Времена, когда клапана притирали толченым кирпичом с маслом, давно канули в лету. Да и к чему это, если рынок буквально наводнен притирочными пастами на любой вкус и кошелек. Однако давайте разберемся, какой должна быть действительно хорошая притирочная паста.
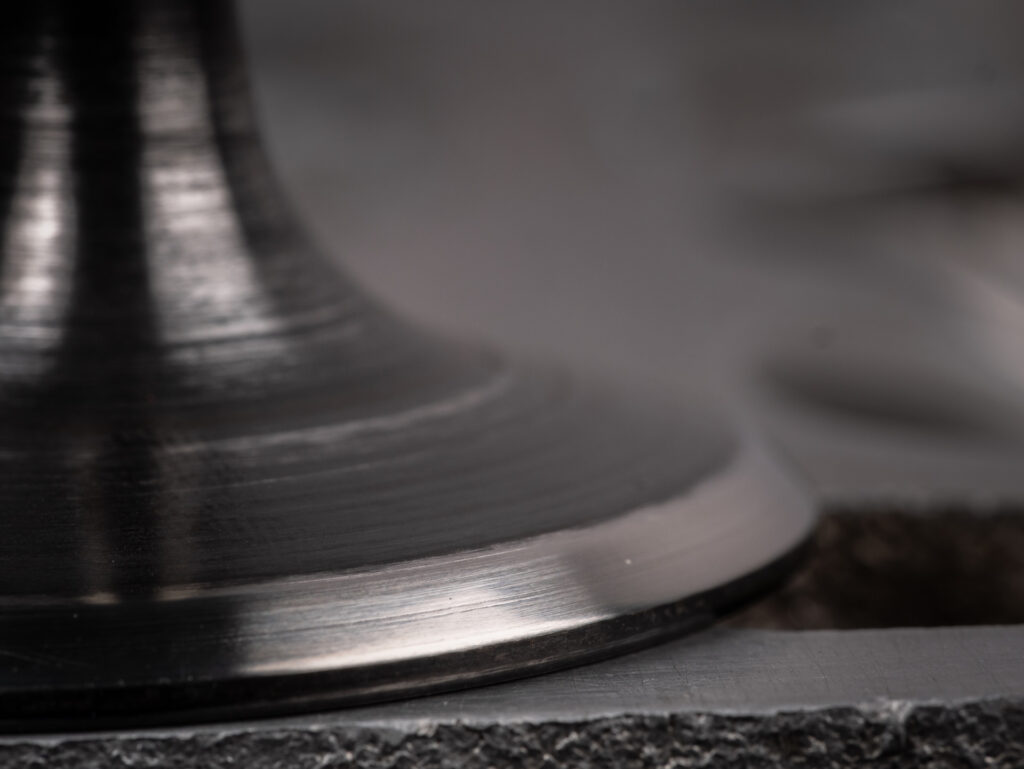
Только качественная притирочная паста при правильной геометрии прилегания клапана к седлу способна обеспечить необходимый уровень шероховатости. Достигается это как правильно подобранными твердостью и зернистостью абразива. В процессе притирки абразив будет сам переходить из разряда грубого в разряд финишного. Это обеспечит плавность изменения шероховатости, а так же избавит мастера от лишних телодвижений при переходе с одного абразива на другой. Помимо этого, правильно подобранный абразив сводит на нет эффект шаржирования. Впрочем, трудно себе представить, что какой либо абразив с легкостью вотрется в тело седла или клапан, посадочный конус которого дополнительно уплотнен жаро- и износостойкой наплавкой. Разве что клапана и седла будут выполнены из свинца или латуни. Ну или притирать клапаны будут настоящим алмазным порошком.
Помимо этого, качественная притирочная паста хорошо удерживается в зоне контакта, что исключает ее стекание в направляющую клапана. Это достигается подбором консистенции. Плюс к этому сложно представить себе мастера, который после притирки соберет двигатель, не удостоверившись, что все детали отмыты от абразива. Кстати, даже микронная песчинка, оставшаяся с зоне контакта седла и клапана, не позволит клапану закрыться герметично, и вакуумный тест будет провален.
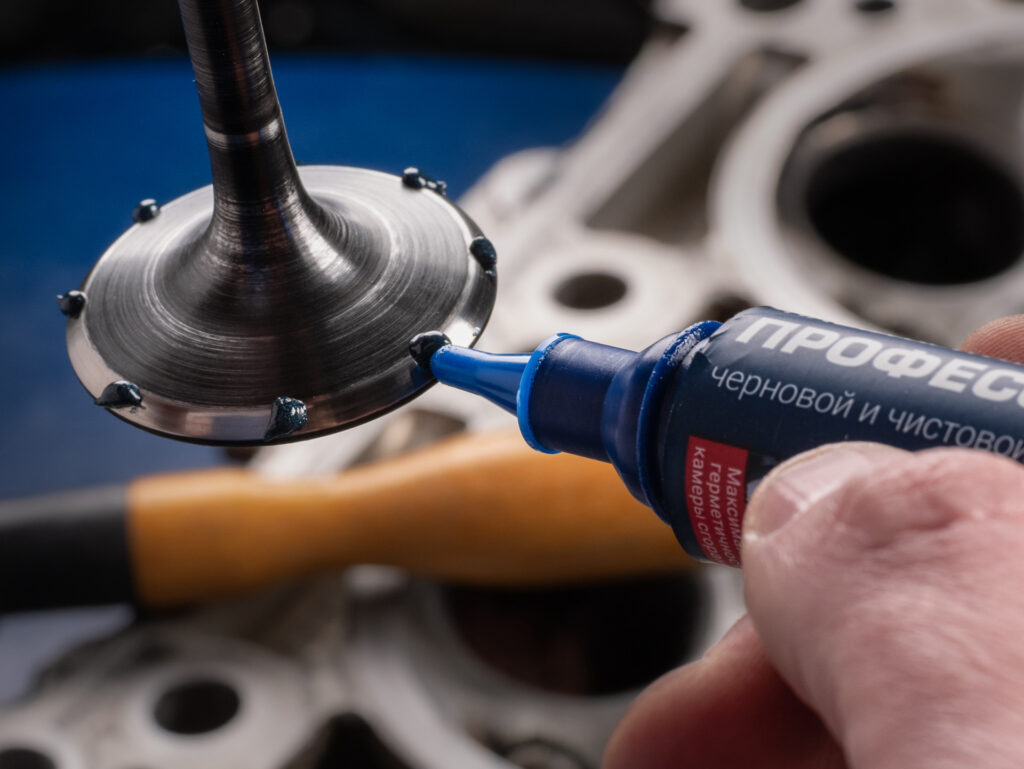
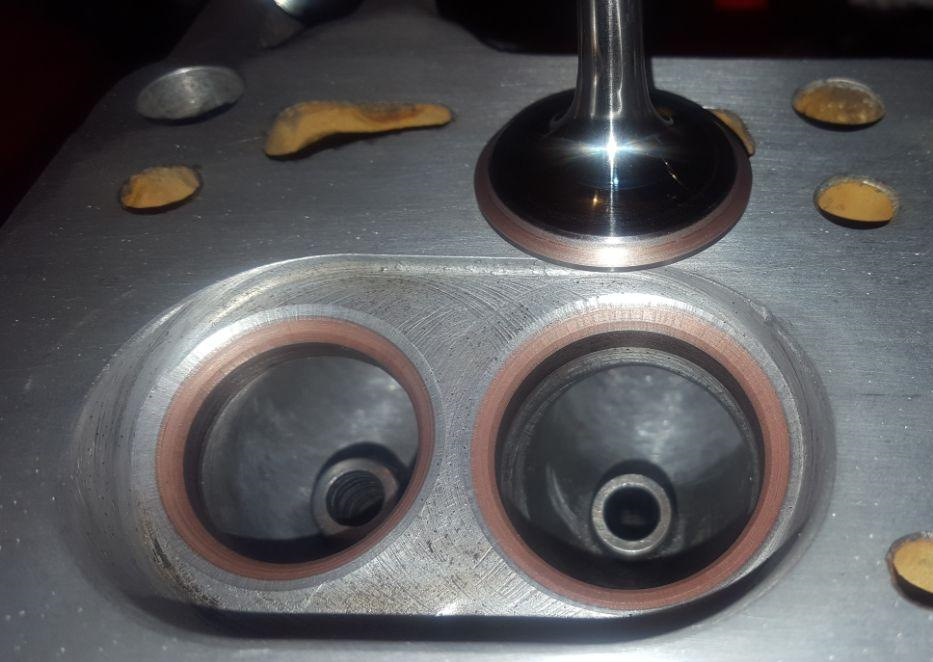
Что же касается изменения геометрии фаски, то тут уж, как говорится, сдуру можно и коленвал сломать. Известны случаи, когда мастера притирали клапаны не то что до изменения угла фаски, а до изменения геометрии самого клапана. Фаска на клапане была не только ощутима тактильно, но и видна визуально, потому как представляла собой борозду. Так что если на клапане через несколько минут работы не появился матовый поясок шириной в 1,5 мм, значит, геометрия седла и клапана изначально не совпадают. И, соответственно, дальнейшее издевательство над собой и головкой блока бессмысленные. Качественная притирочная паста при правильно собранной головке блока обеспечивает притирку клапана в течение одной, максимум двух минут. Причем притирочная паста сама подскажет, когда процесс закончен. Измениться тональность звучания при притирке.
Так, где ставить запятую во фразе «шарошить нельзя притирать»? И в первом и во втором случае фраза будет звучать неправильно. Что прирезка, что притирка клапанов — процедуры необходимые, и зачастую одна вполне органично дополняет другую. Особенно важна притирка в случае, если, к примеру, при ремонте меняются клапаны, а седла остается старыми или наоборот. Тут уже подогнать их друг к другу без притирки будет крайне проблематично. Так что правильнее ставить не запятую, а союз «и». А «нельзя» убрать.
Наша страница на DRIVE2:
Просмотры: 3 728
Компания «ВМПАВТО» прошла сертификацию по международному стандарту ISO 9001 на предмет функционирования системы менеджмента качества.
ГБЦ прирезка седел и притирка клапанов в подробностях
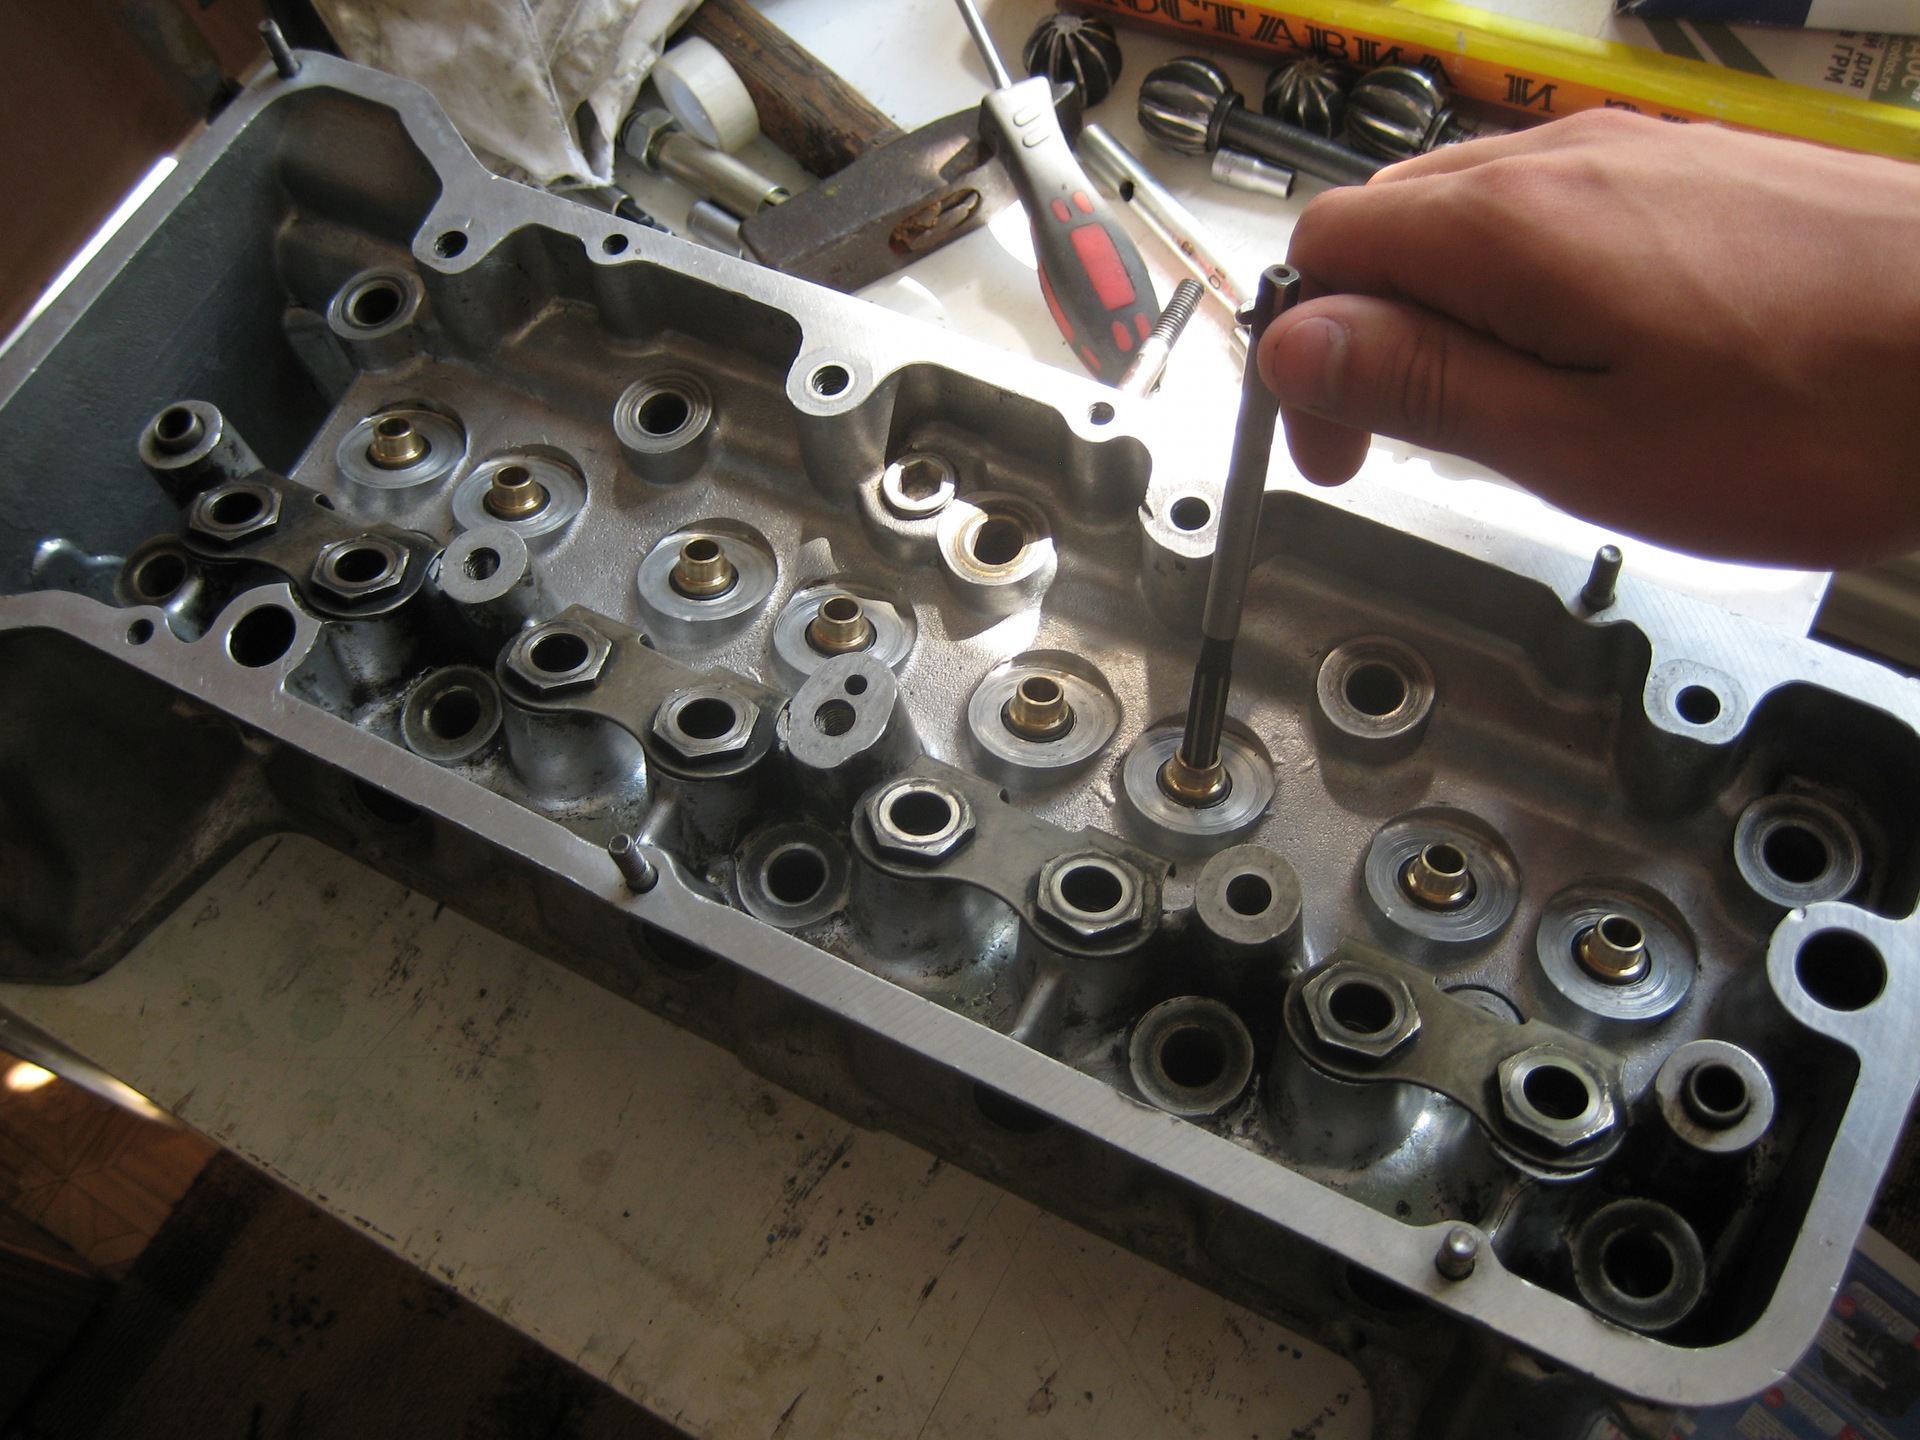
Начал собирать ГБЦ и в процессе сборки решил все подробно описать.
Направляющие втулки клапанов изначально лежали в морозилке. А головку я разогрел в духовой печи пока мамы не было дома) Это делается для того чтобы втулки было легче запрессовать. И все втулки я запрессовал специальным инструментом для запрессовки направляющих. К сожалению фоток процесса запрессовки я не сделал, так как не думал что захочу все подробно описать


После того как голова остыла, прошелся разверткой все втулки клапанов.
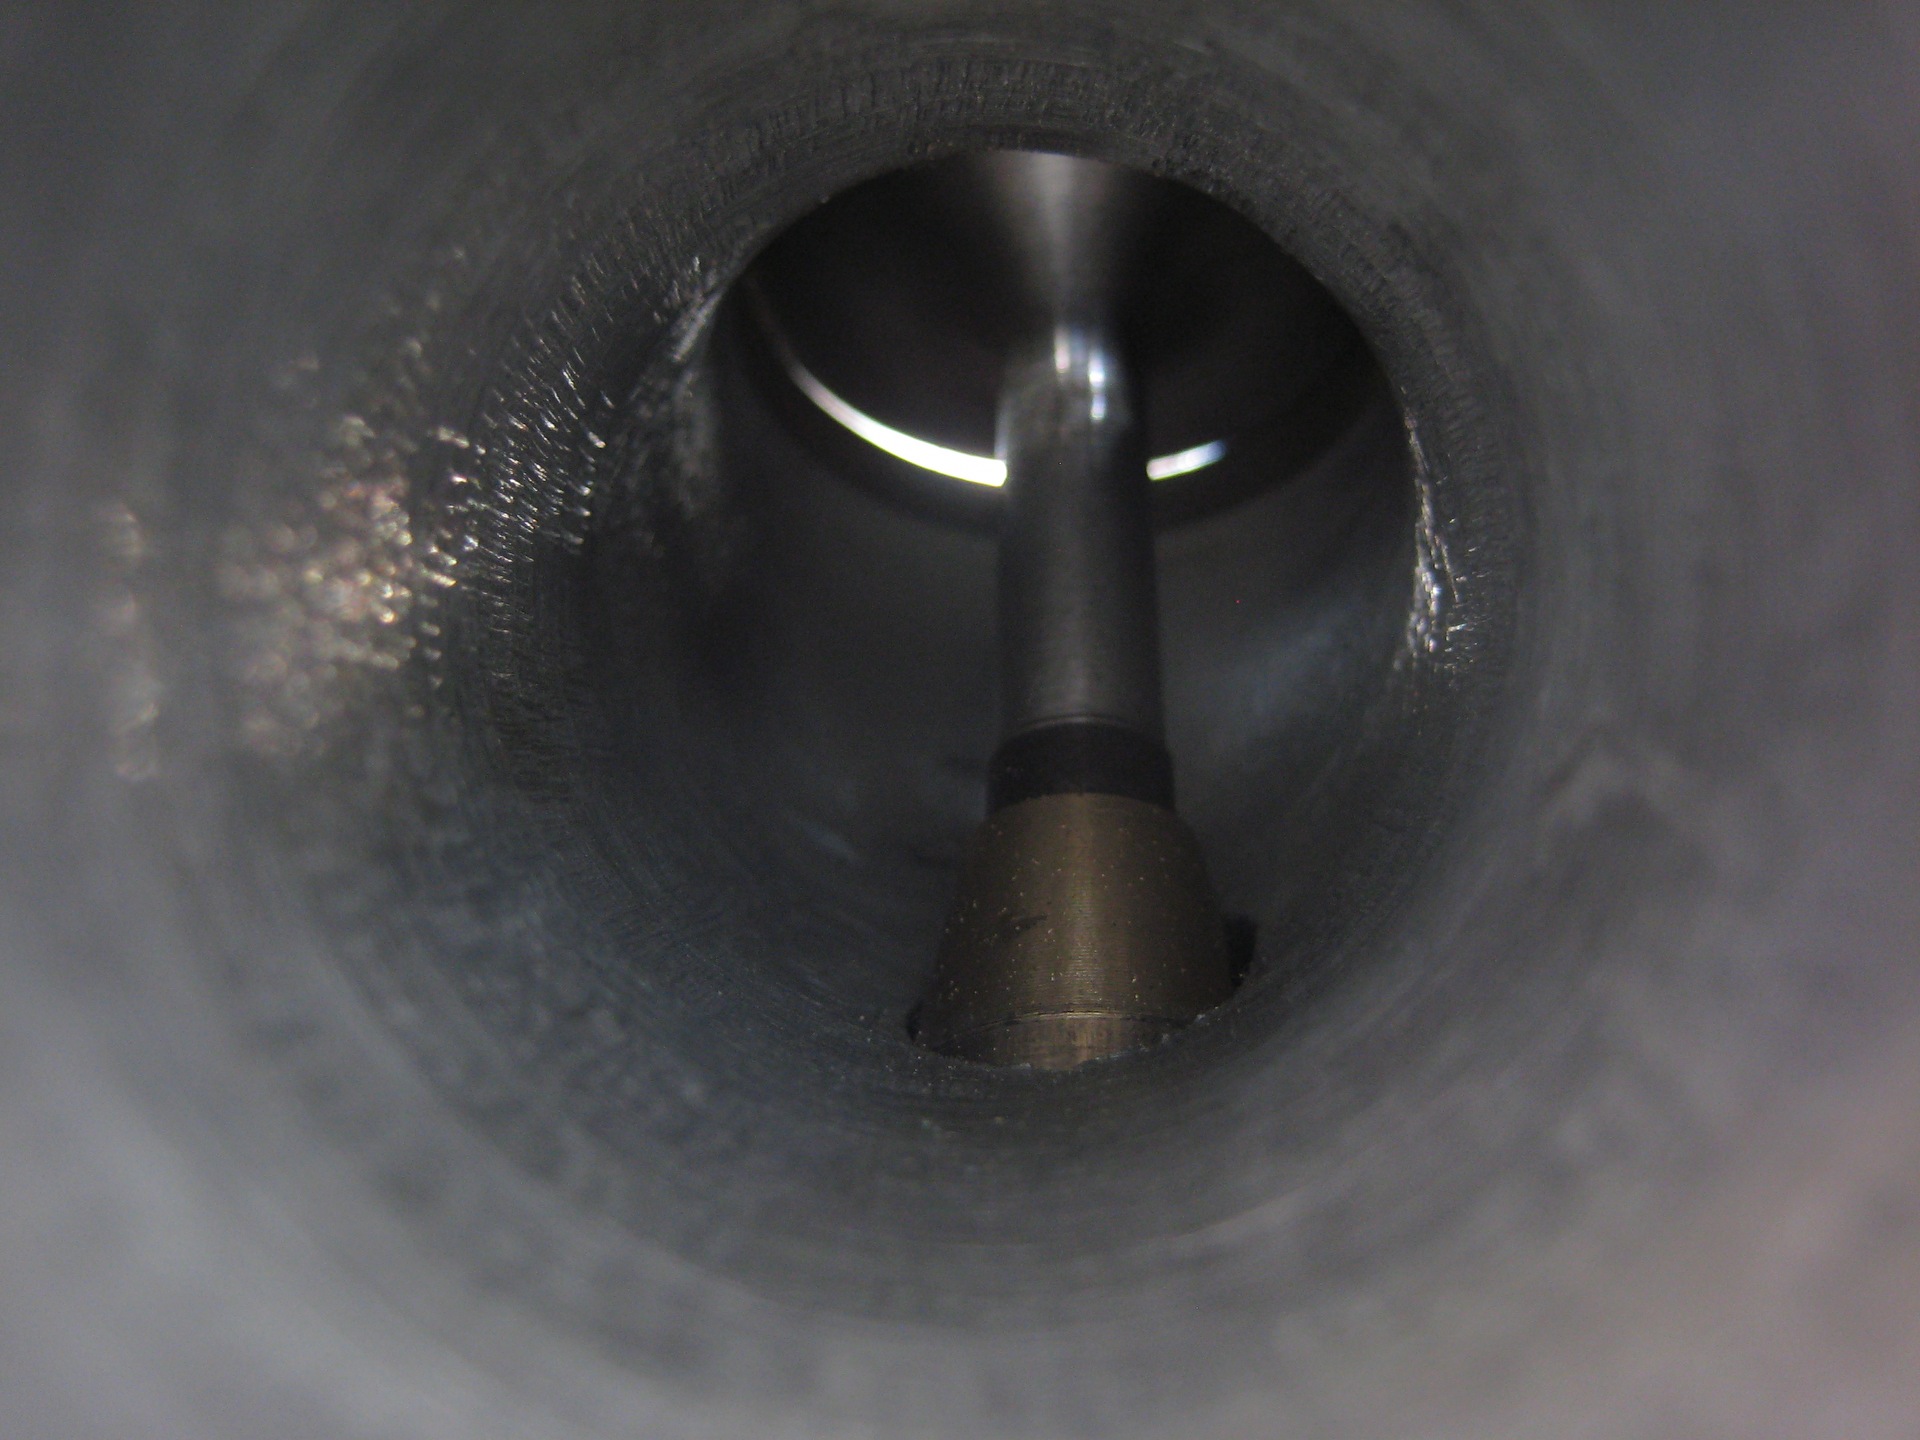
Вставив клапан мы видим что есть просвет, и надо его убрать
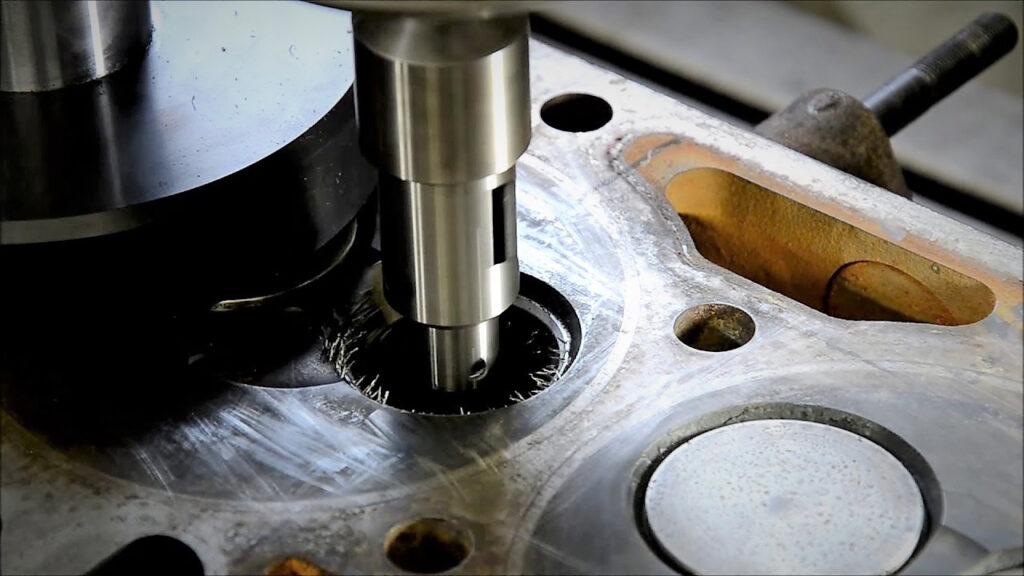
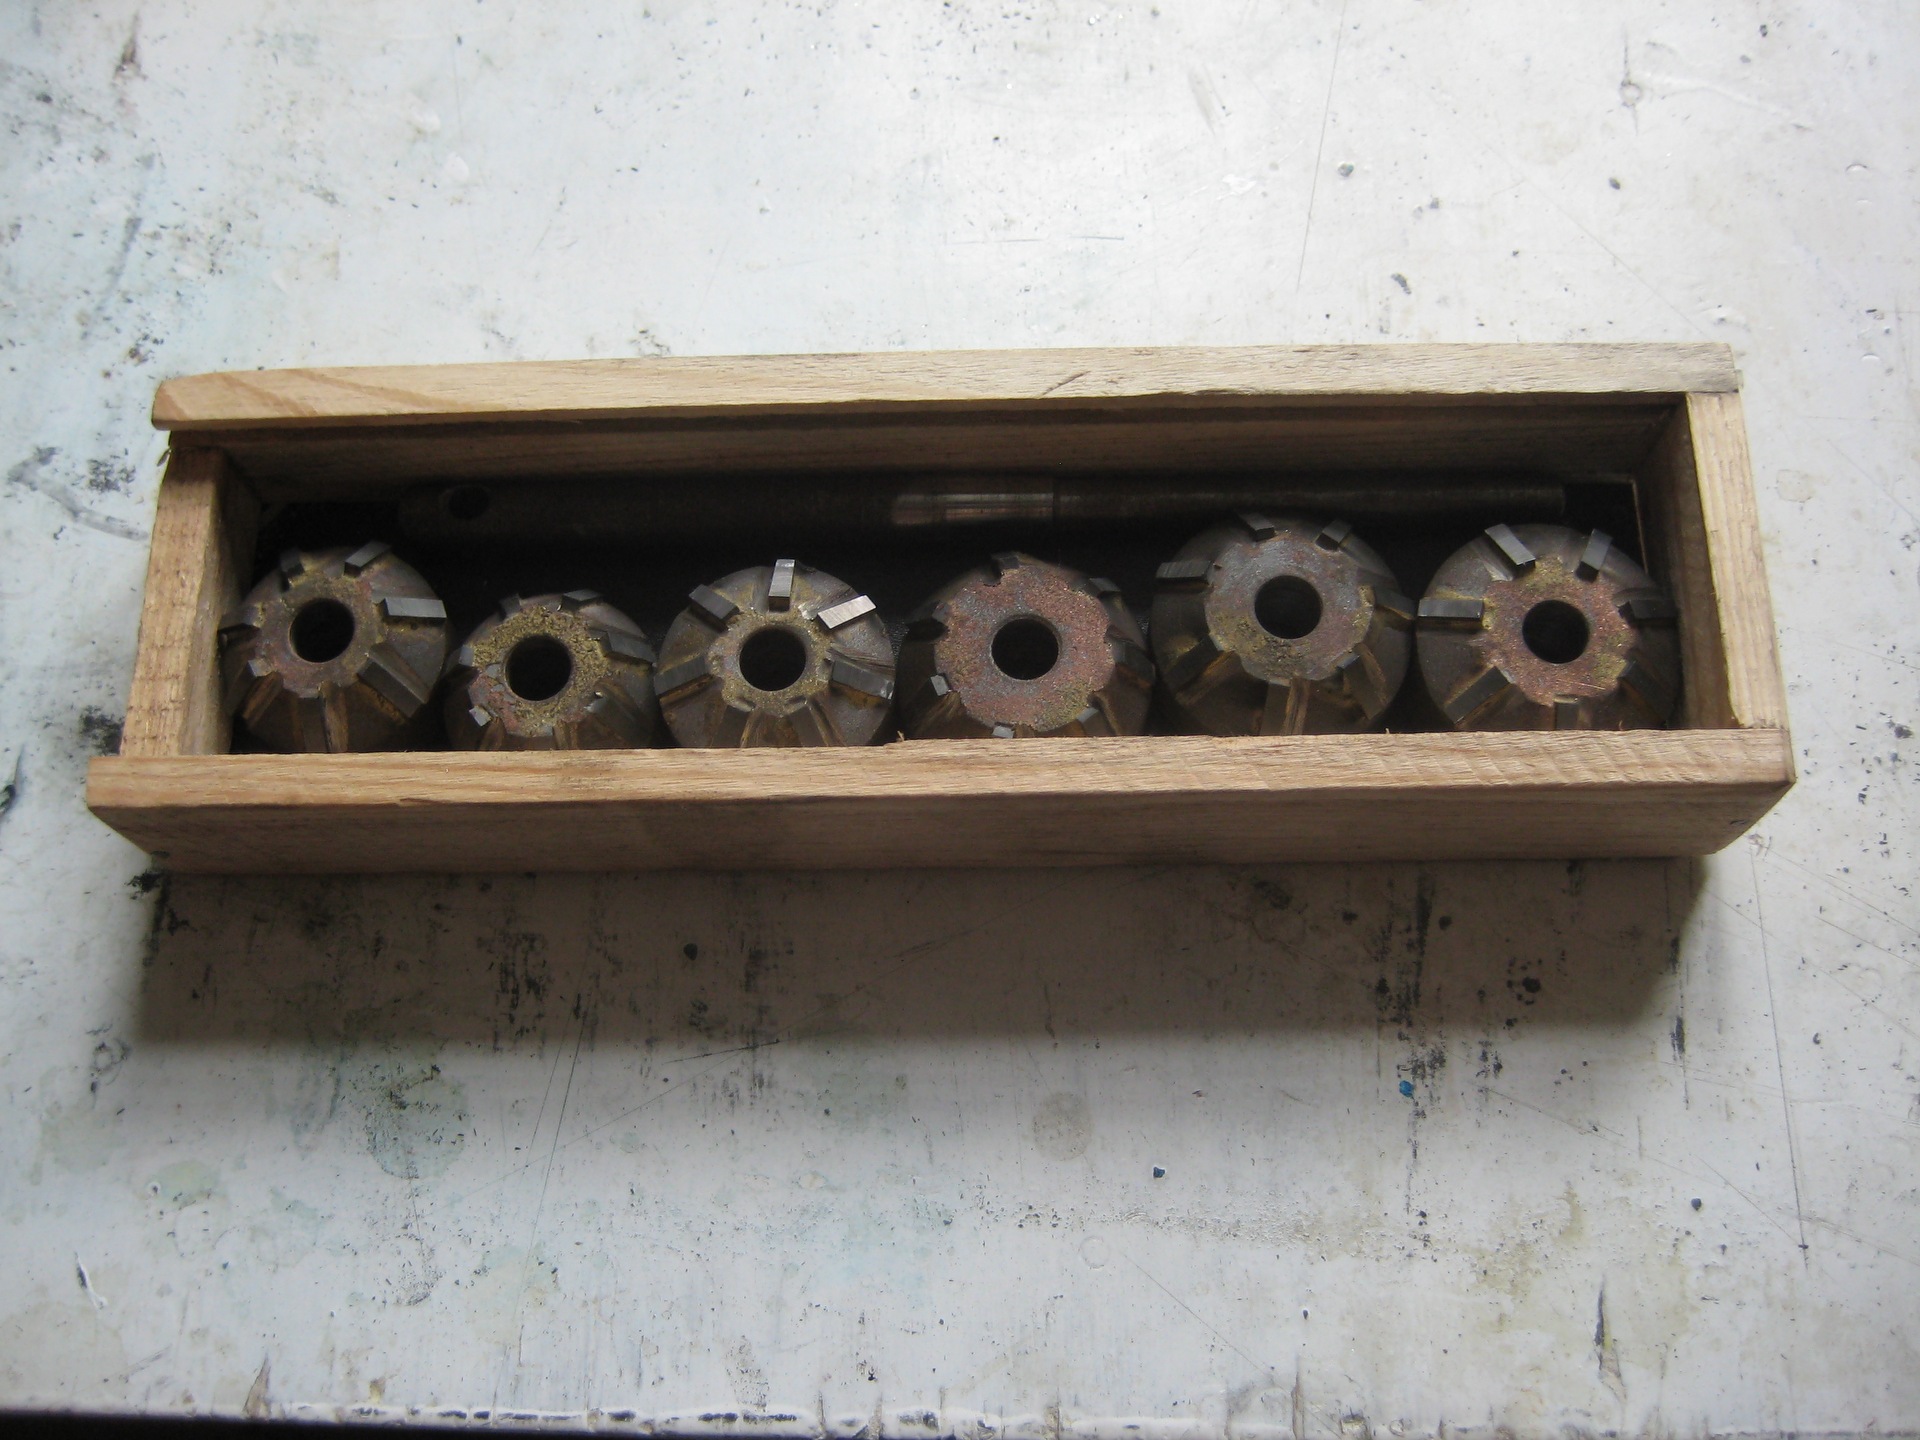
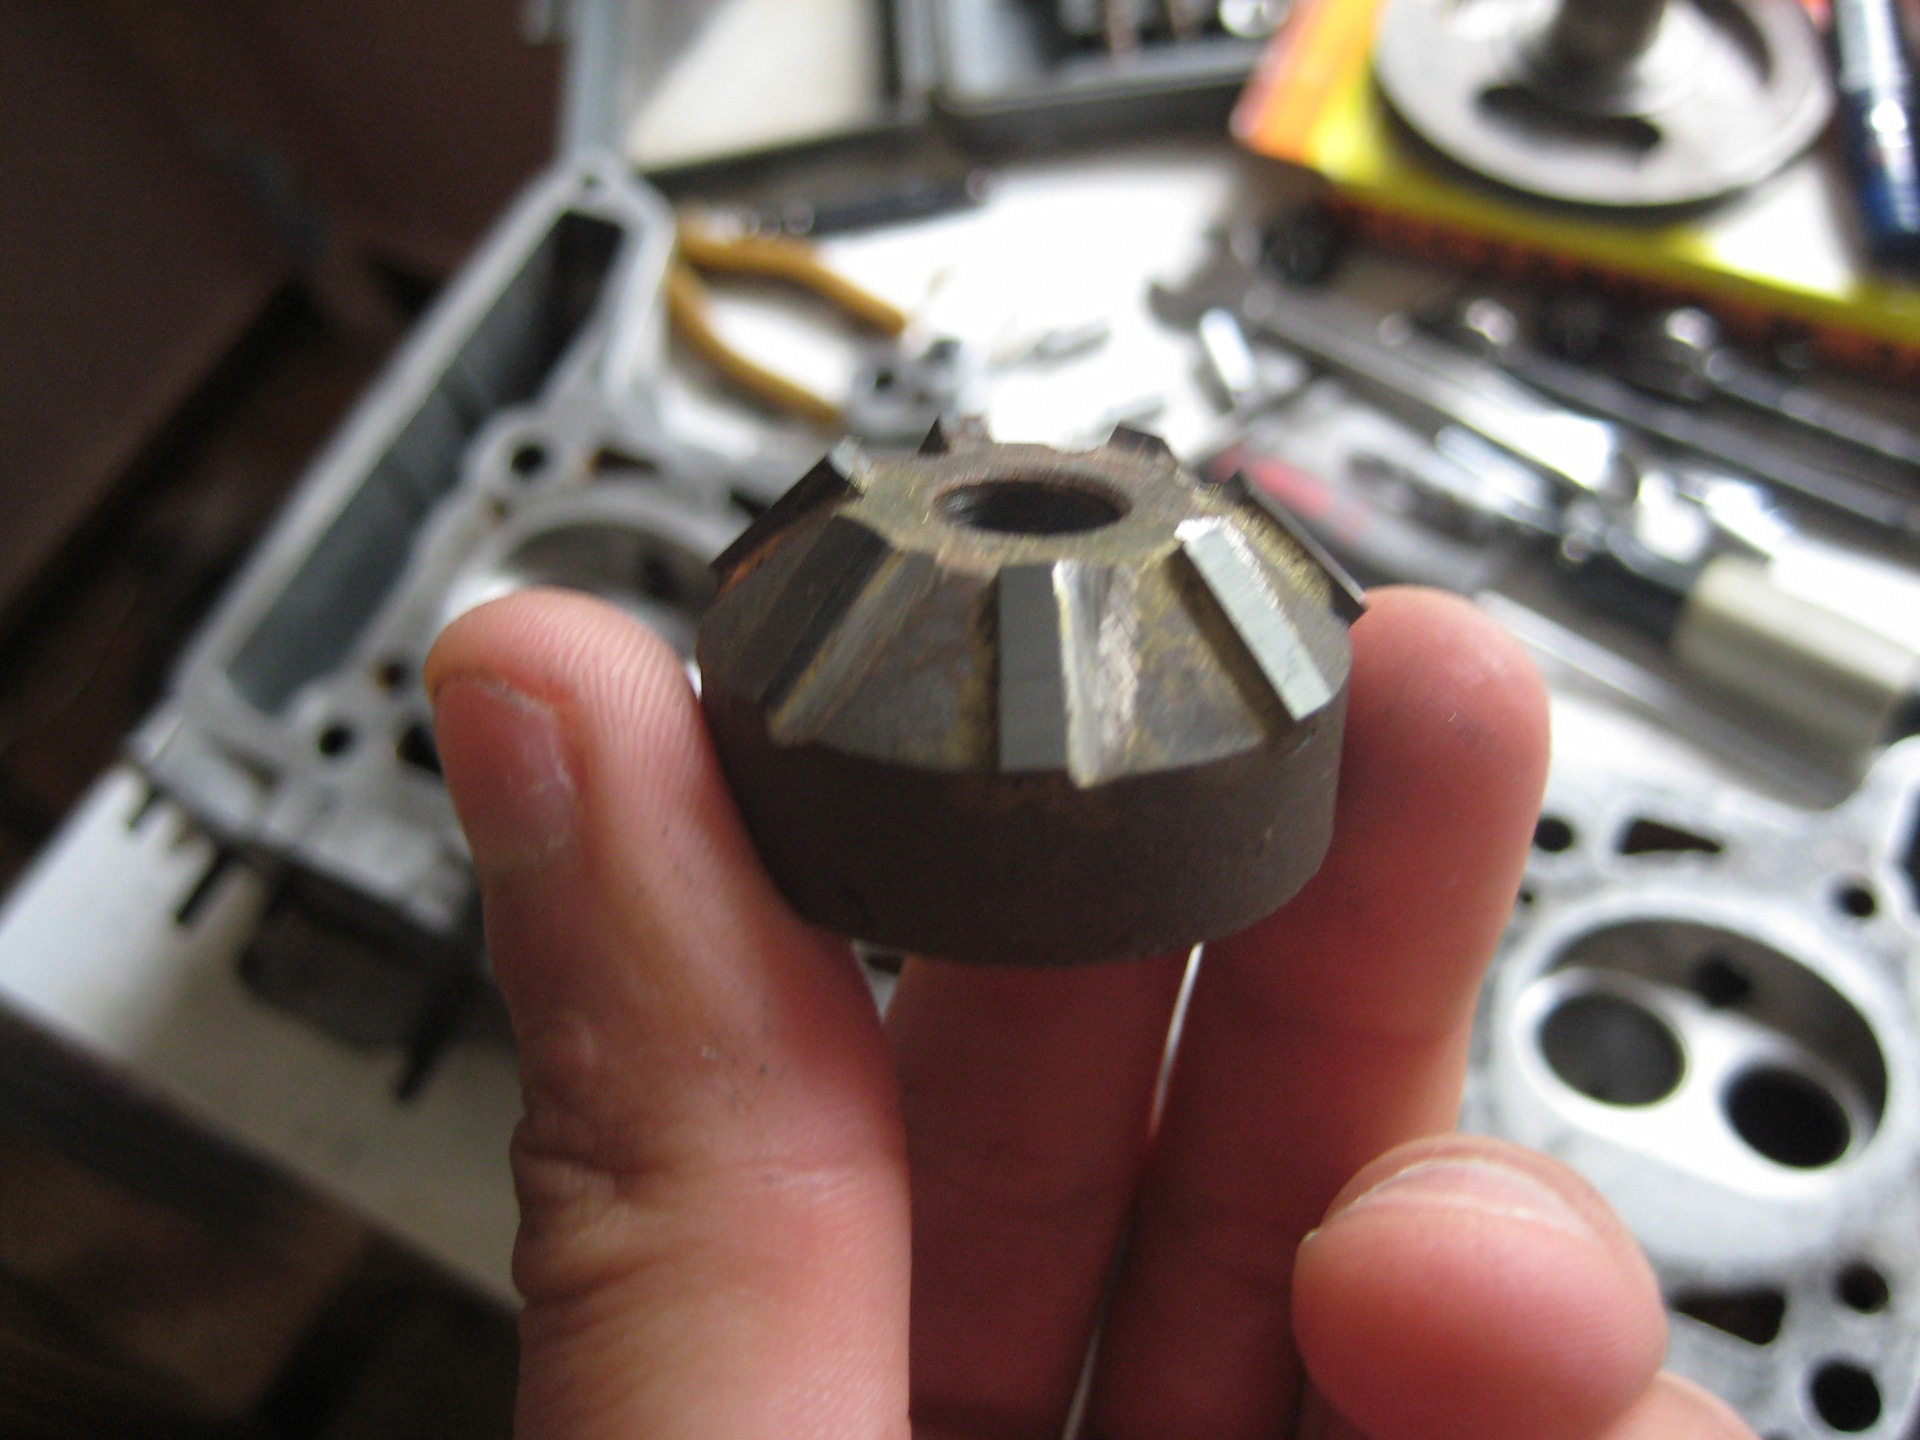
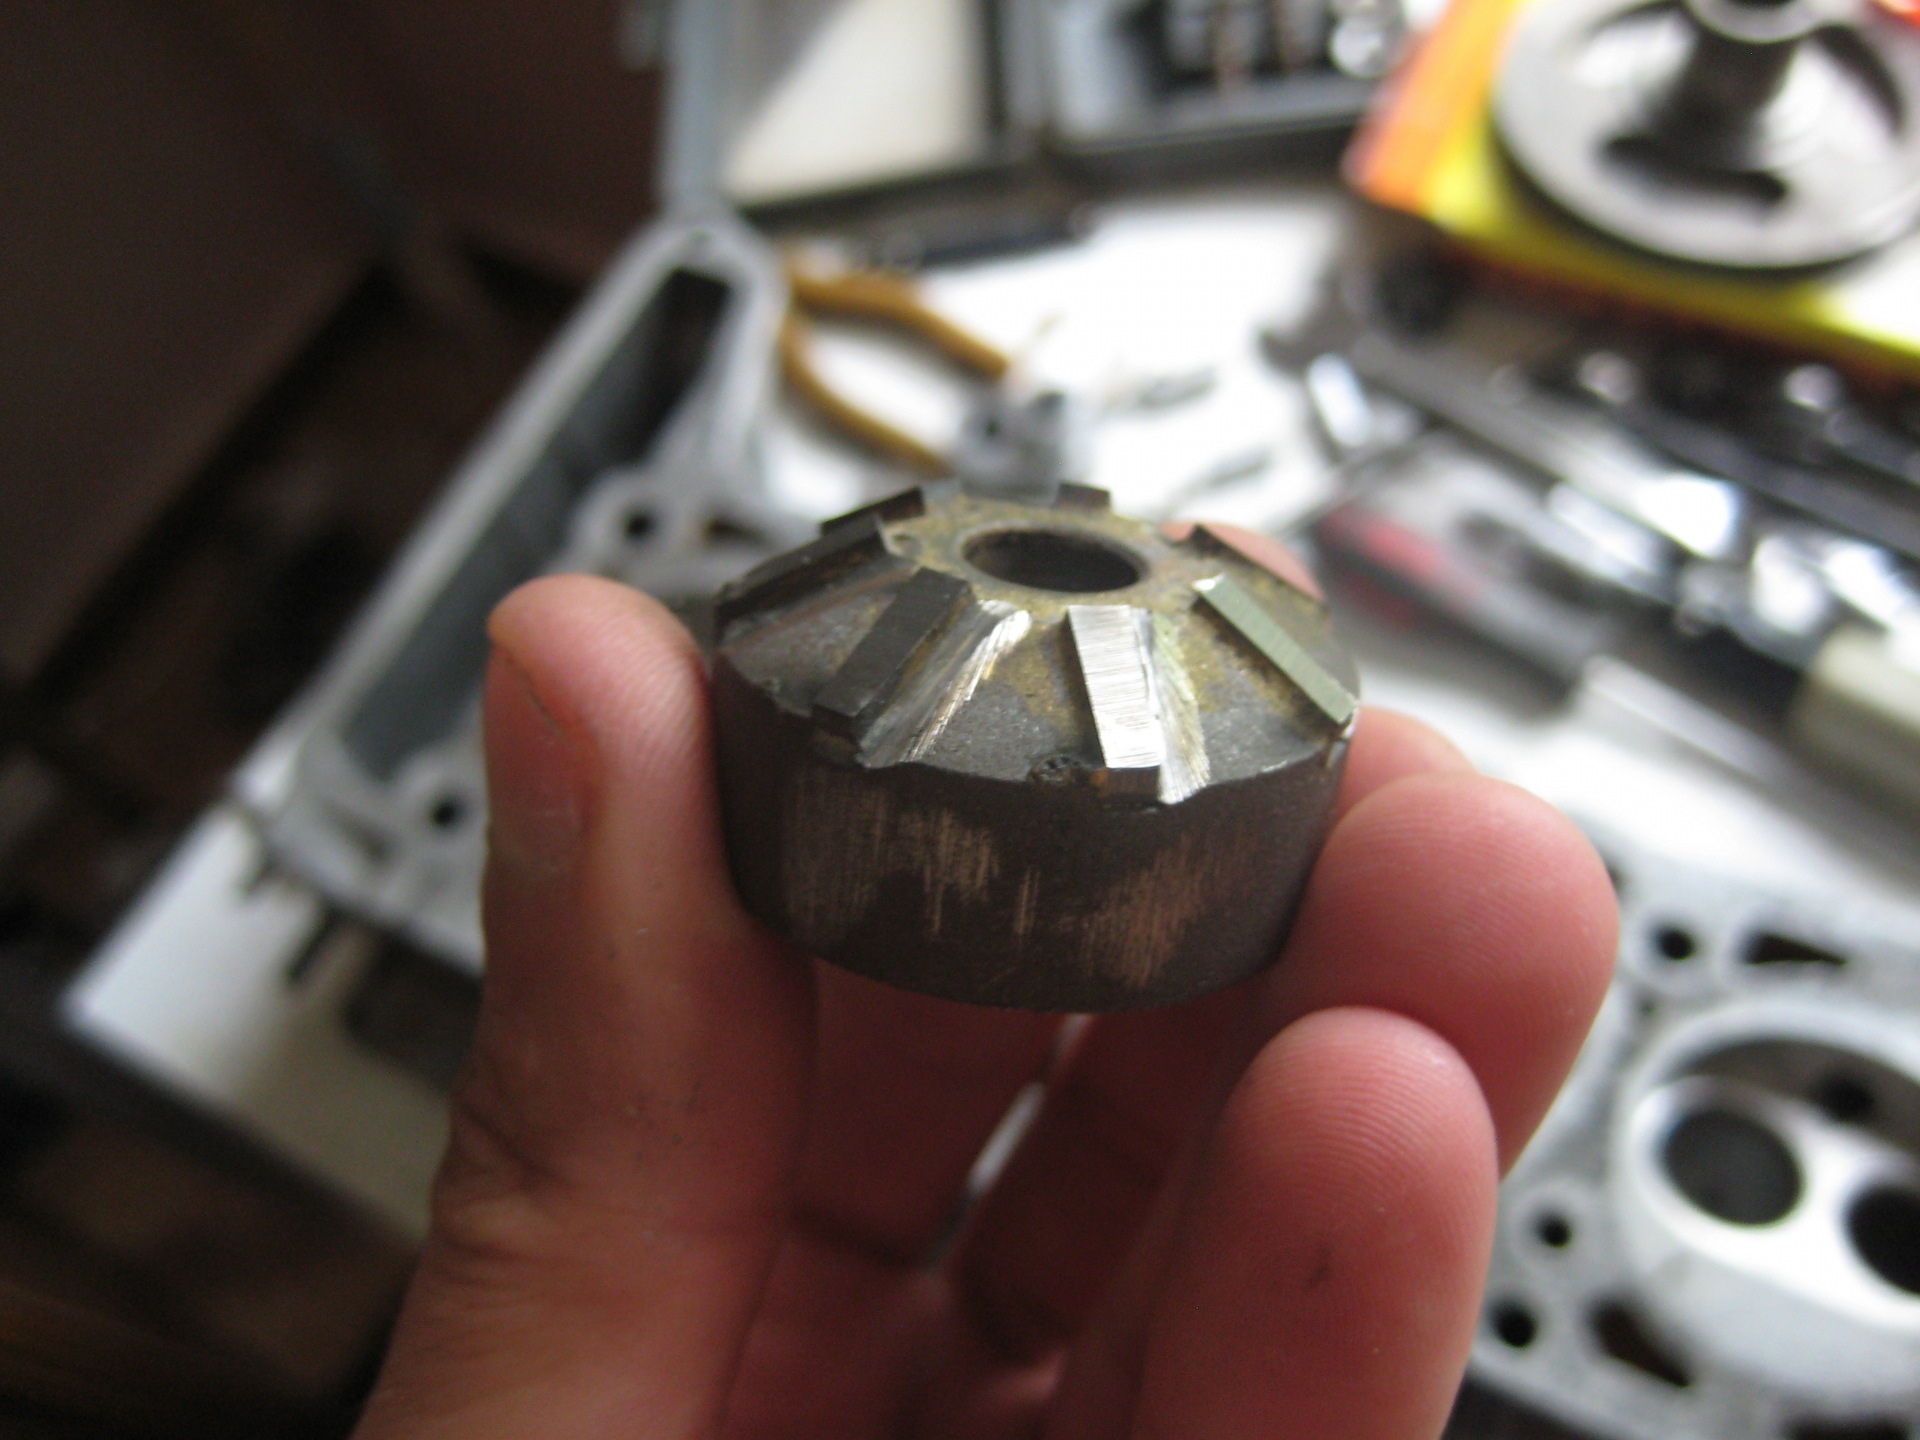
Для этого берем зенковки для прирезки седел клапанов
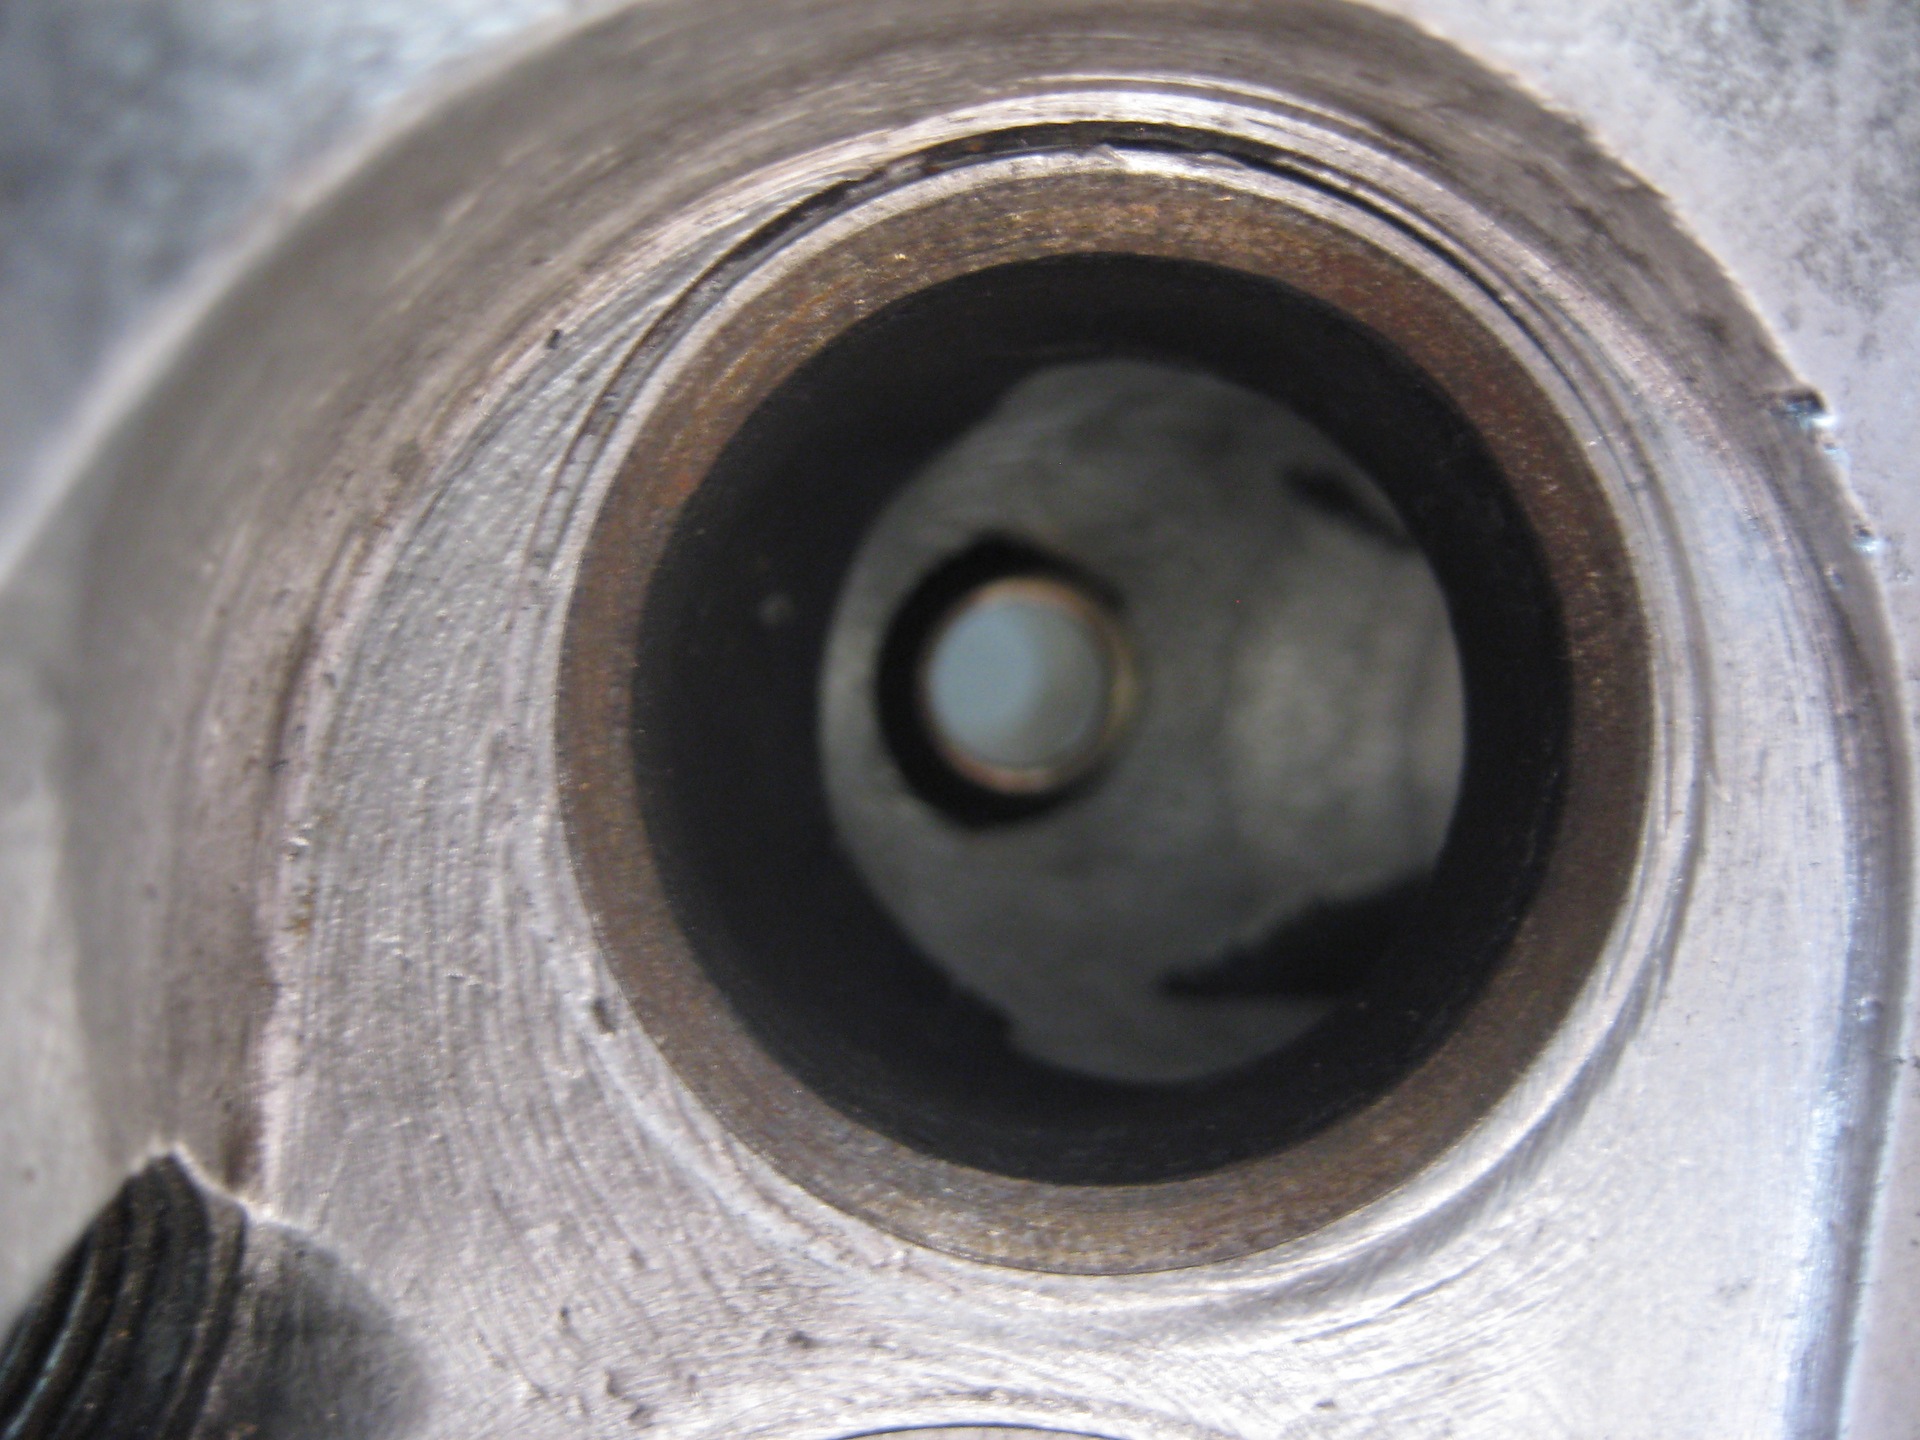
Для примера я покажу как делается на выпускном седле. Вот так оно выглядело изначально
В начале берем фрезу 45гр.

После нескольких оборотов мы видим что касание фрезы только с одной стороны. Это означает что седло немного смещено по отношению направляющей втулки
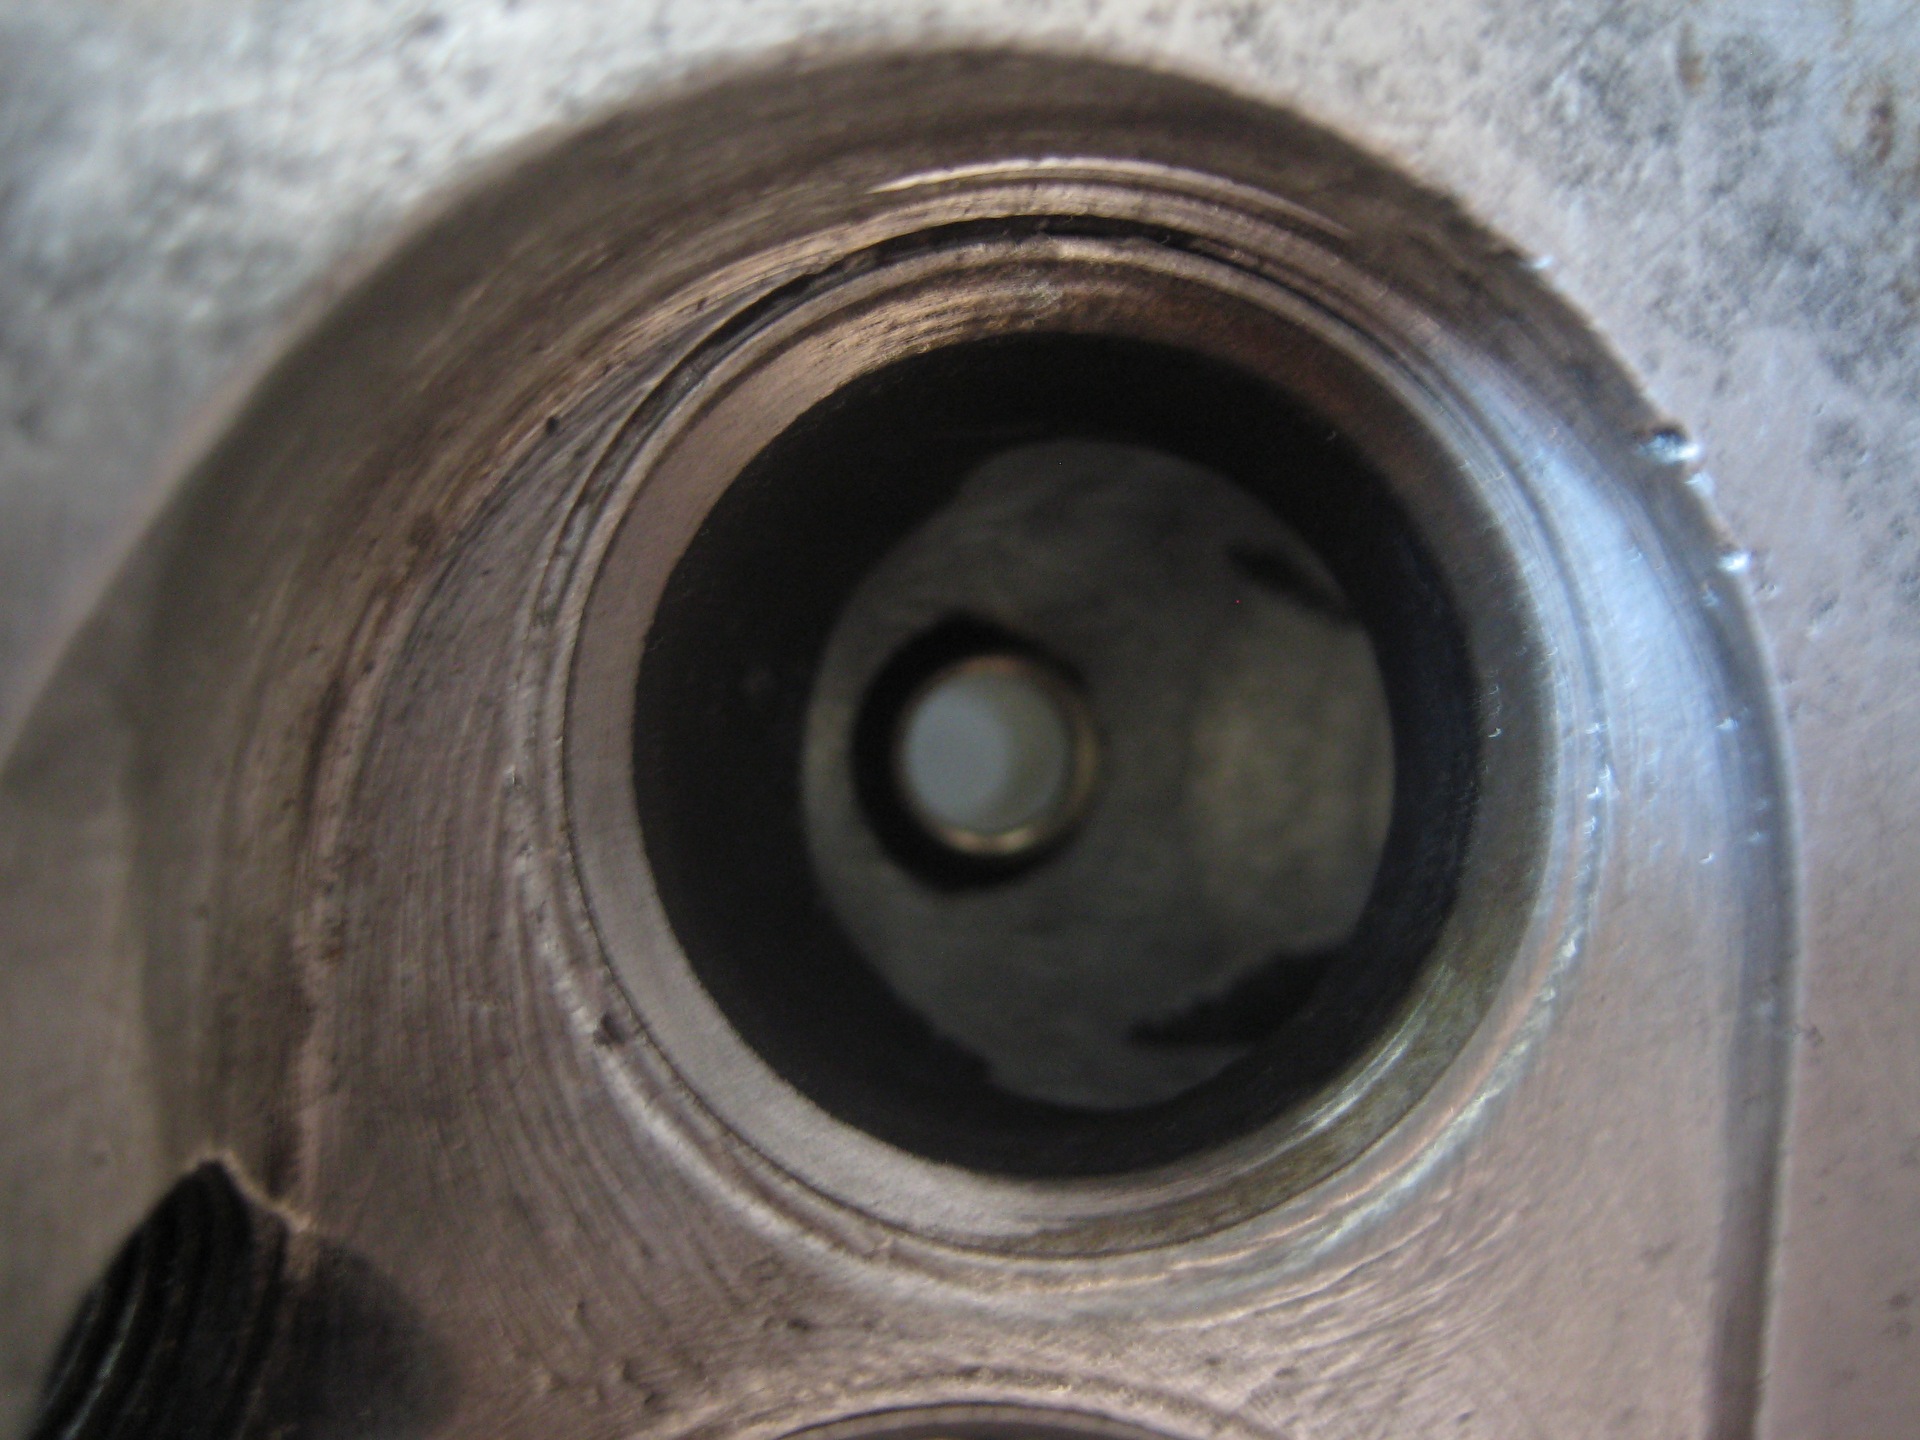
Прирезаем до тех пор пока касание не будет по всему периметру седла
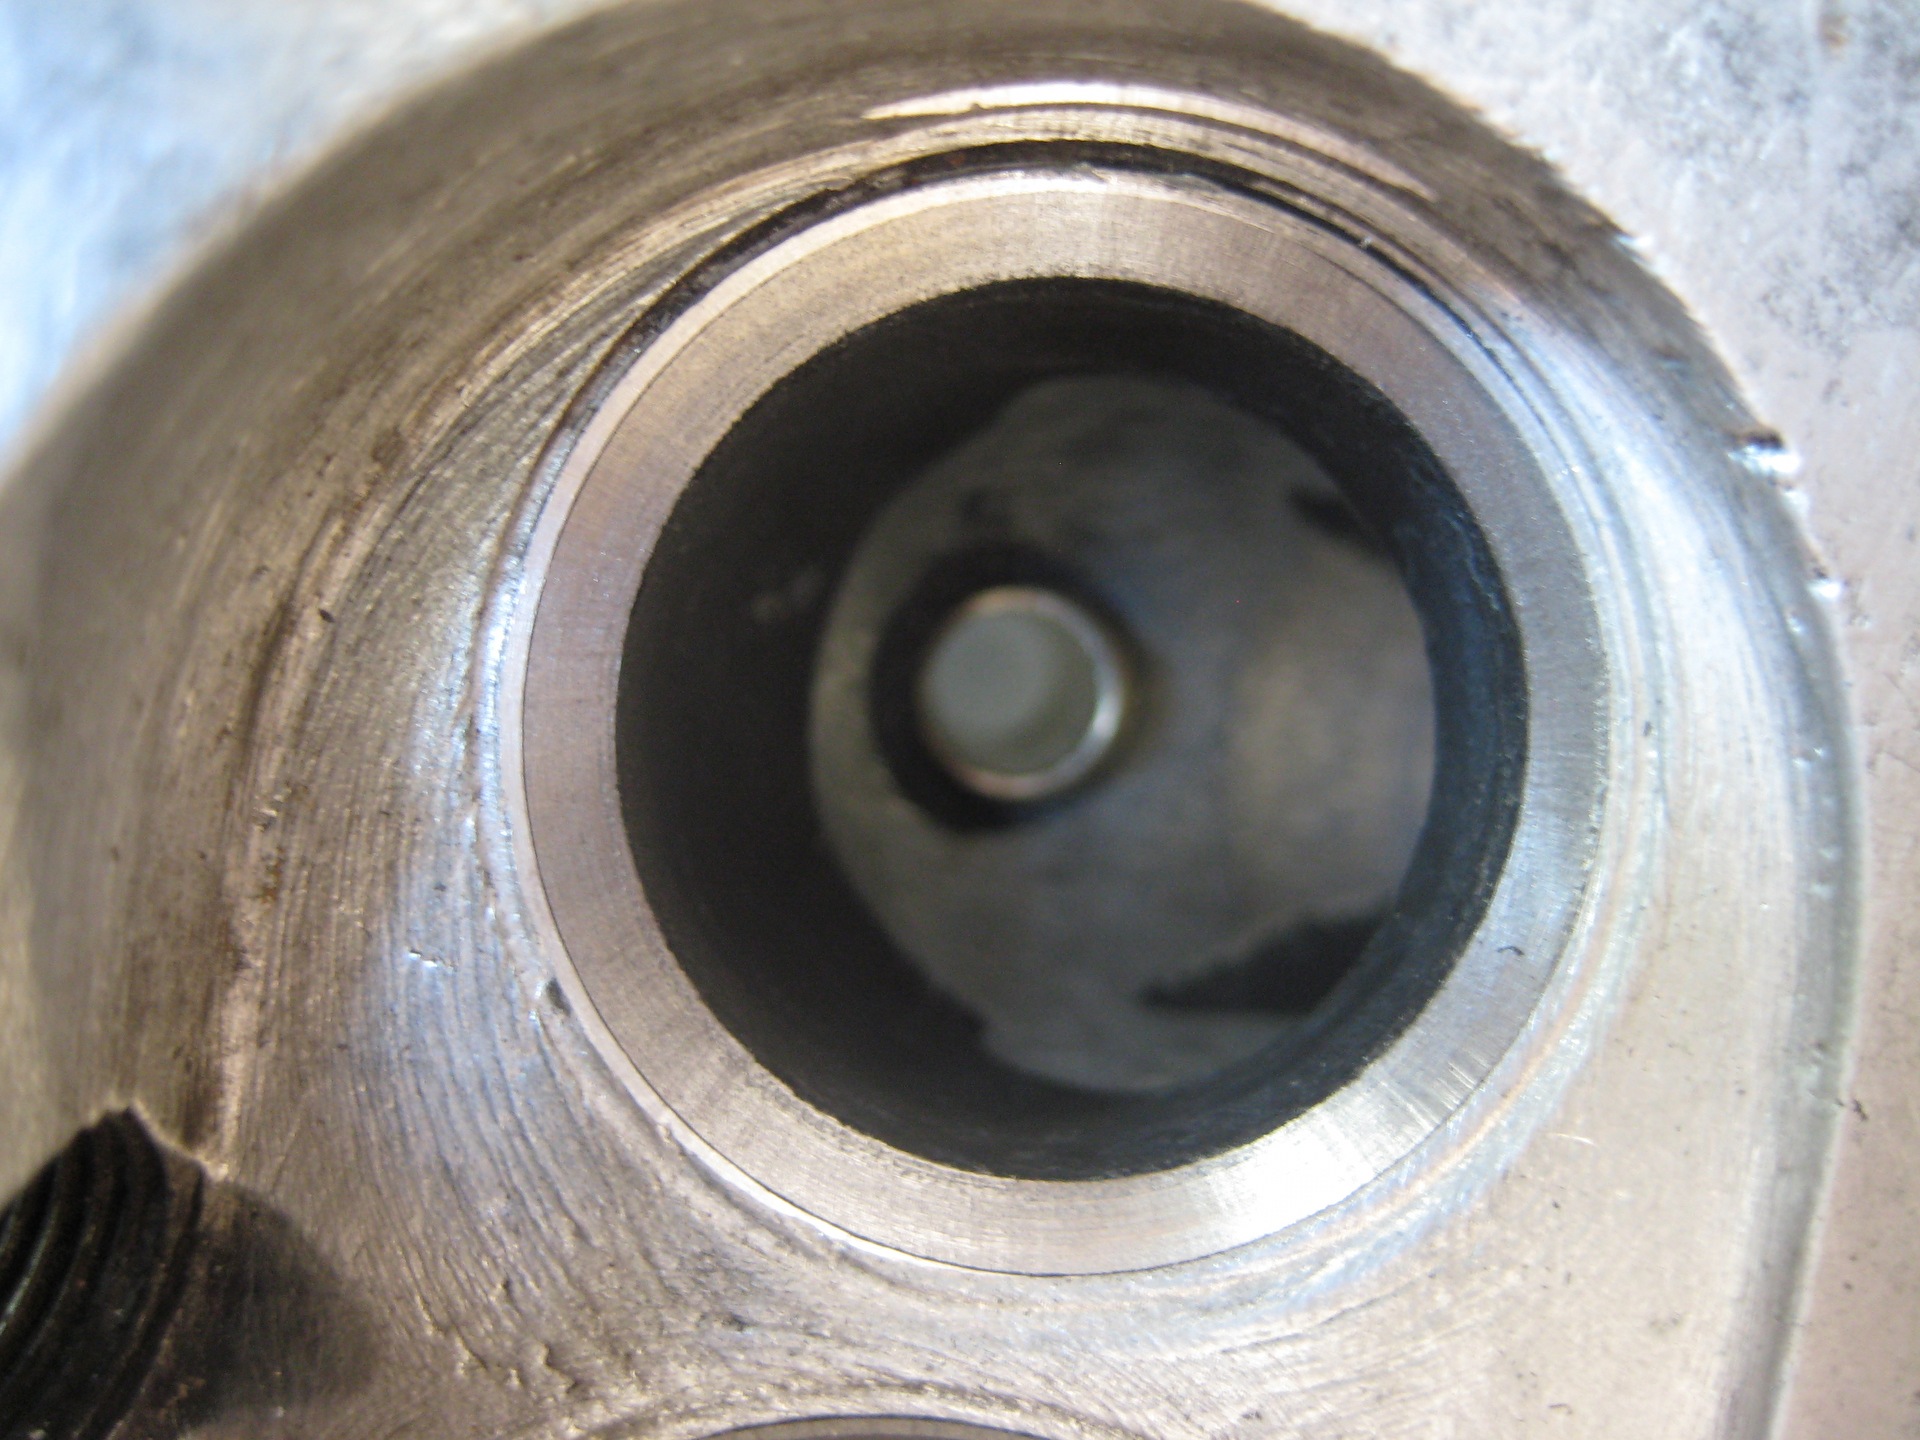
После чего нам надо сузить рабочую фаску. Для этого берем фрезу 60гр.
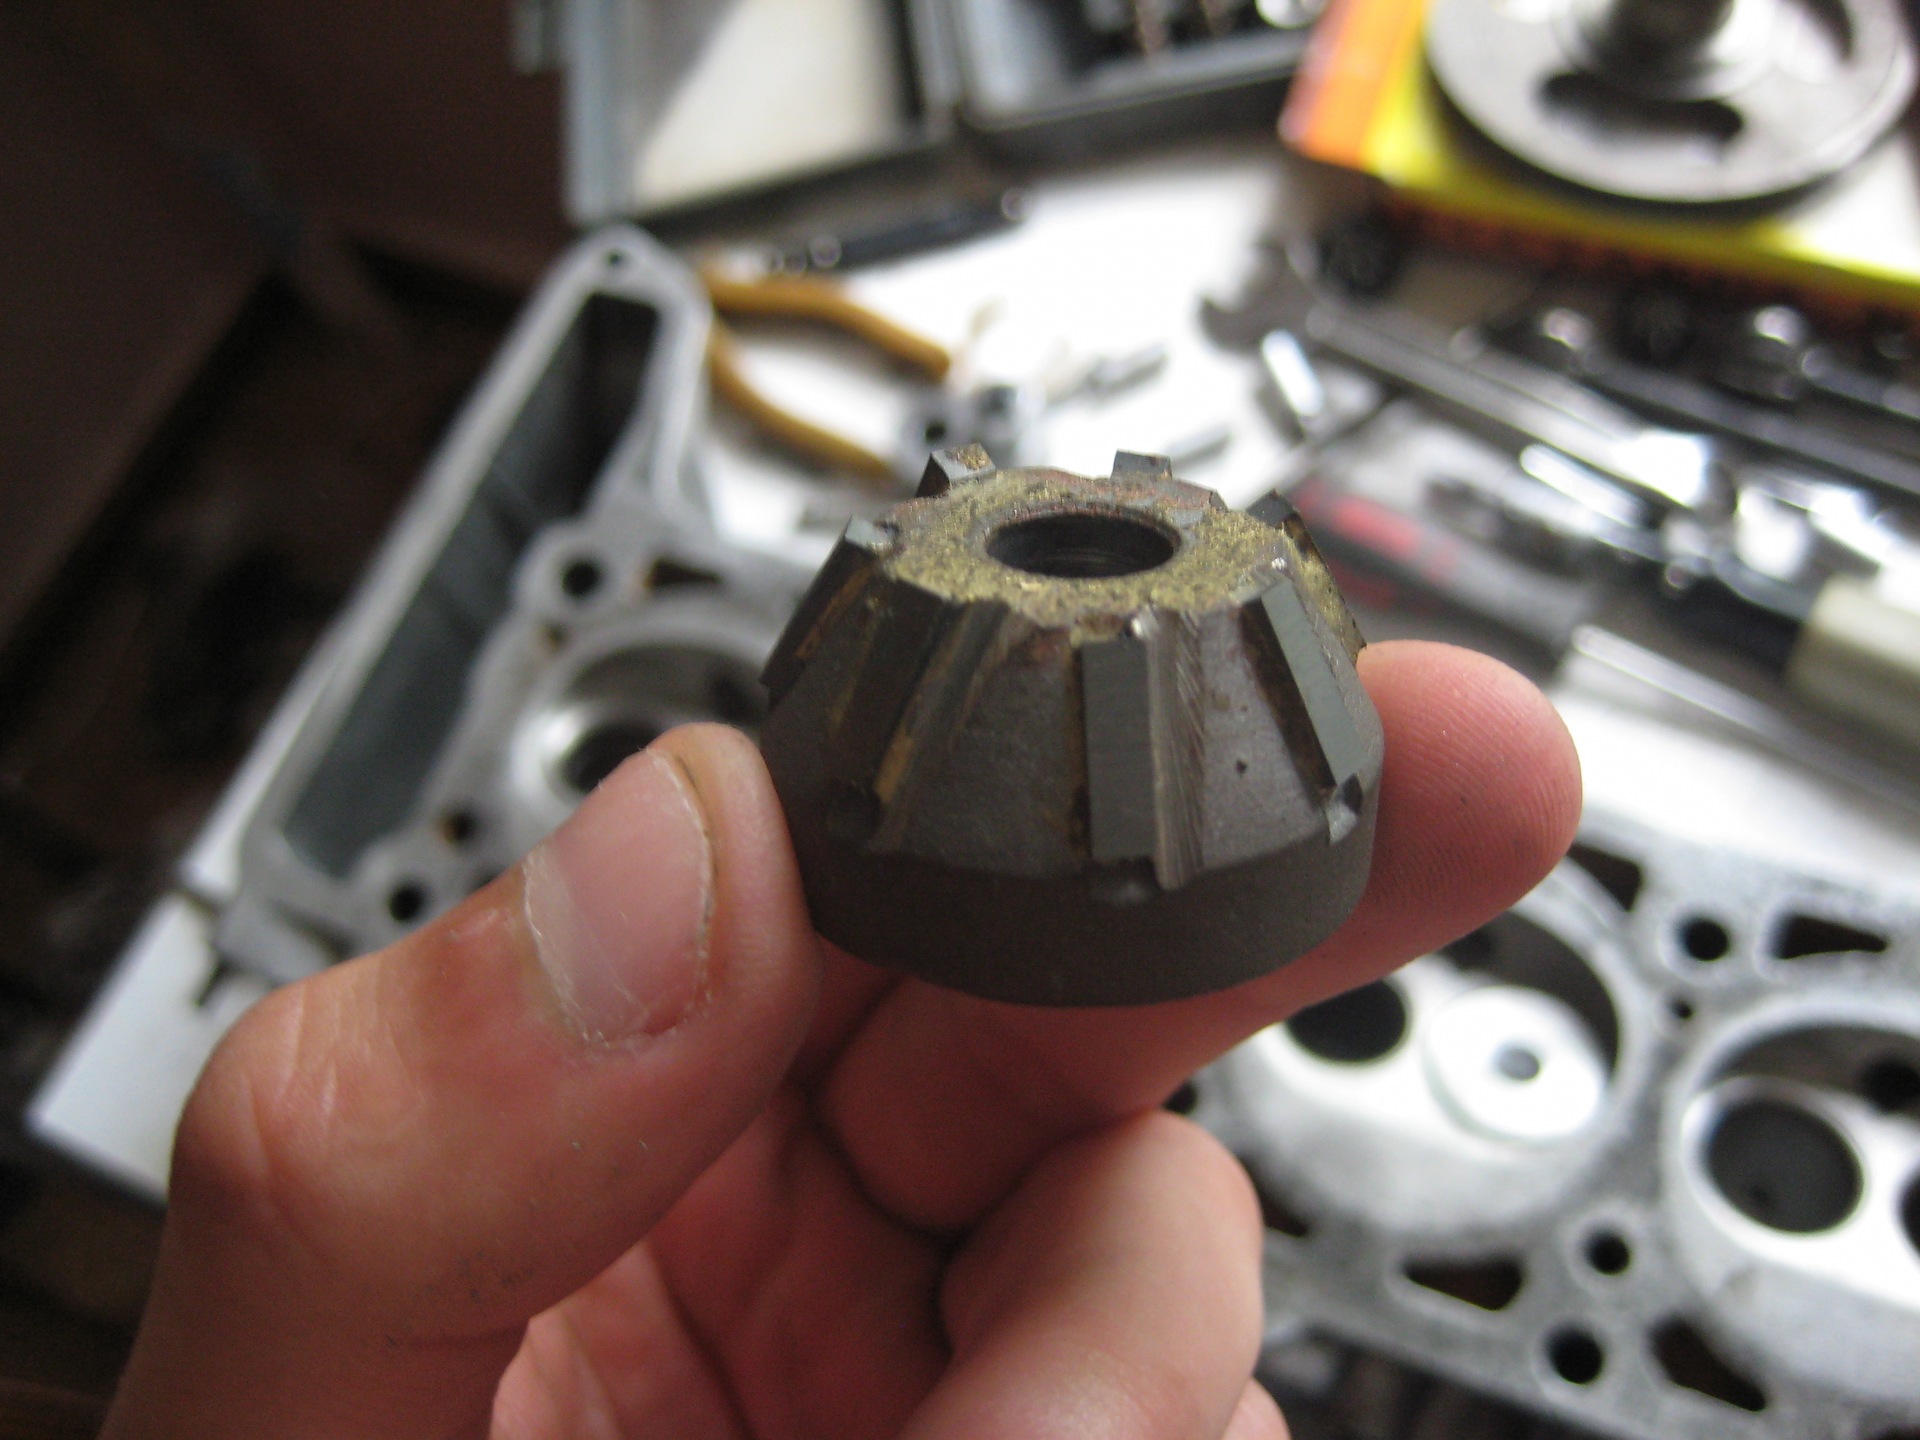
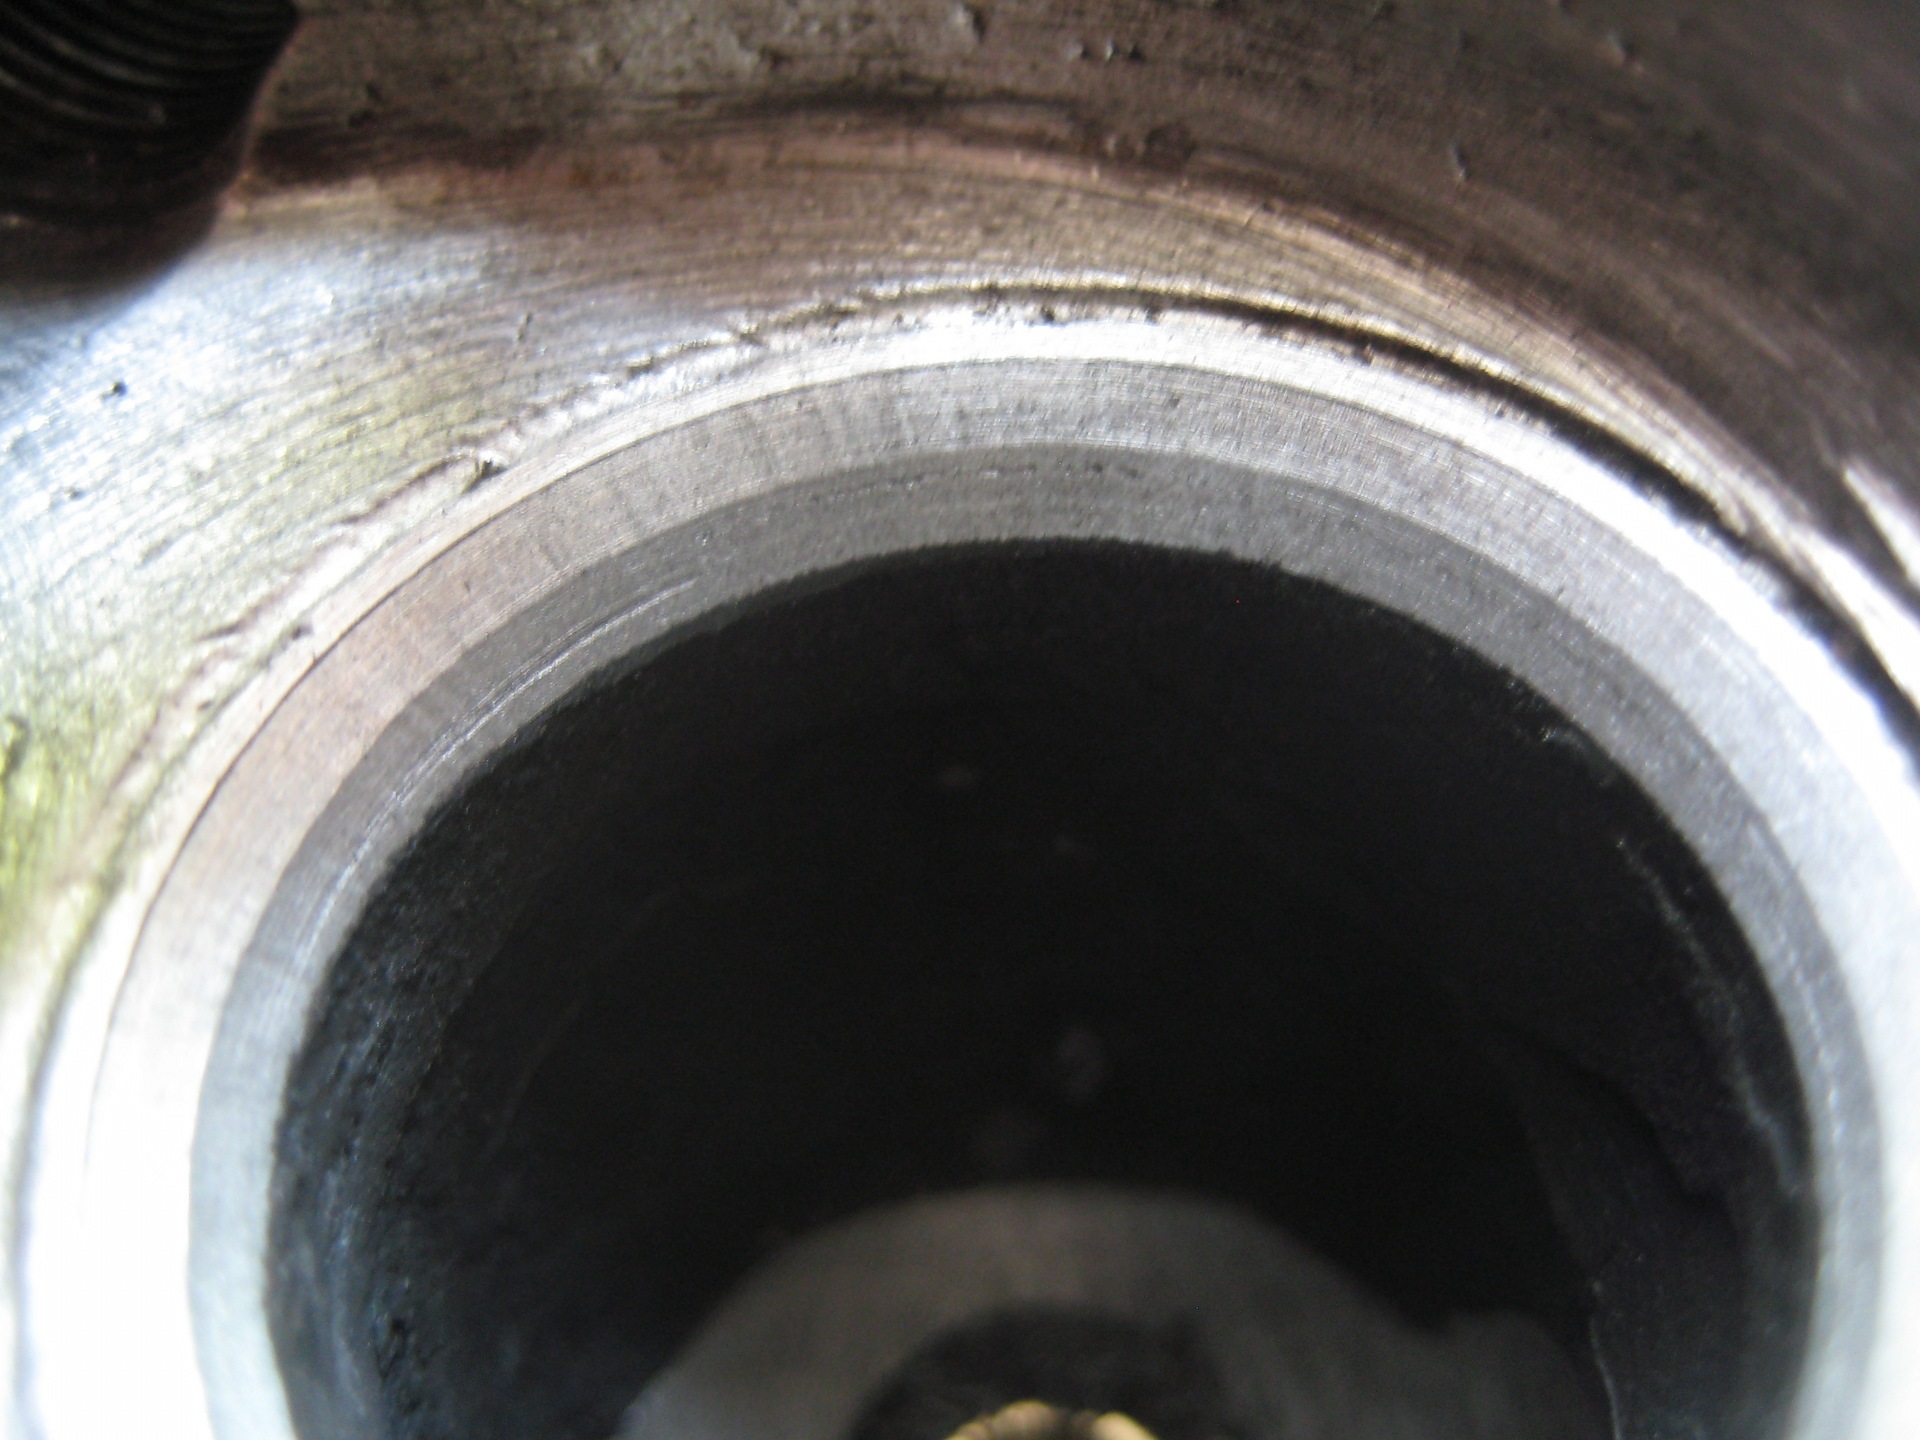
Потом прирезаем фрезой 30гр.
Вот что в конце получилось. Фаска 45гр. должна быть меньше 1мм. Я ее отметил красным пунктиром

Вот таким аналогичный образом прирезаются все остальные седла клапанов.
После прирезки седел надо притереть клапана. Для этого берем специальную пасту для притирки клапанов и намазываем на фаску тонким слоем

Вставляем клапан и одеваем специальный инструмент для притирки

И притираем до тех пор пока не исчезнет скрежет и звук не станет тихим. После чего тряпкой убираем пасту с клапана и седла. Вставляем клапан и светим лампой со стороны камеры сгорания, а сами смотрим в канал и как видим просвета нет)
Так же аналогично притераем остальные клапана.
Надеюсь я для вас понятно и подробно описал. Жду комментариев и мнений. Хочу знать стоит так делать следующий блог или нет
Фотоотчет Седла клапанов, шаберить или не шаберить вот в чем вопрос
Решил выложить тут свой опыт в этом вопросе, потому как сам внятного ответа не нашел, мнения разделялись.
Итак предистория. Решил заменить гидрики, потом колпачки, потом прокладку ГБЦ. ну понятно, одно за другое, вылилось в капремонт ГБЦ своими силами.
Дошло дело до замены направляющих втулок клапанов, и тут встал вопрос, разворачивать ли седла клапанов после замены направляющих без замены клапанов?
Не найдя ответа решил повременить. Голову отдал на шлифовку и замену втулок в «Механику», и хотя они настаивали на развертке седел — от этой операции отказался.
Вывод: шаберить ГАРАНТИРОВАННО ПРИДЕТСЯ.
Другое дело что это легко сделать своими силами, да и дешевле (развертка в «Механике» стоит 1к+ руб. а набор шаберов куплен в автокемпе за 900 руб)
Итак, притащив голову из Механики, попытался притереть клапана. На фотке не очень видно, но если приглядется, то понятно что происходит. Клапан выглядит притертым полностью, а вот седло — только треть притерта.
Т.е. когда кто то говорит что притер клапана и так, без развертки — скорее всего он просто не посмотрел на седла. И в итоге оставил приличную щель.
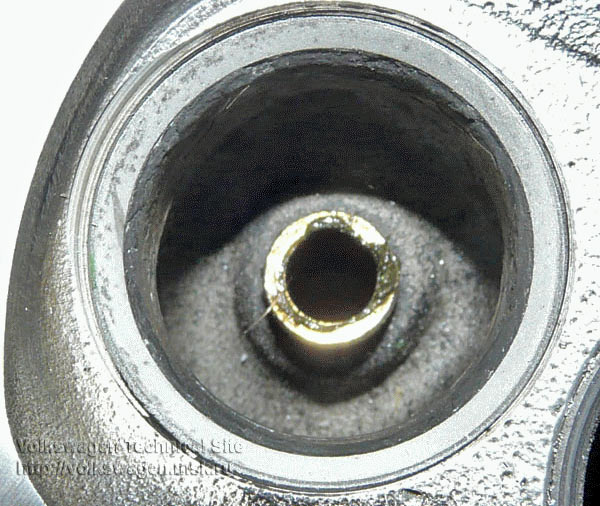
Тут — фото того же седла, только начал разворачивать. отчетливо видно насколько центры старой и новой привалочной поверхности не совпадают.
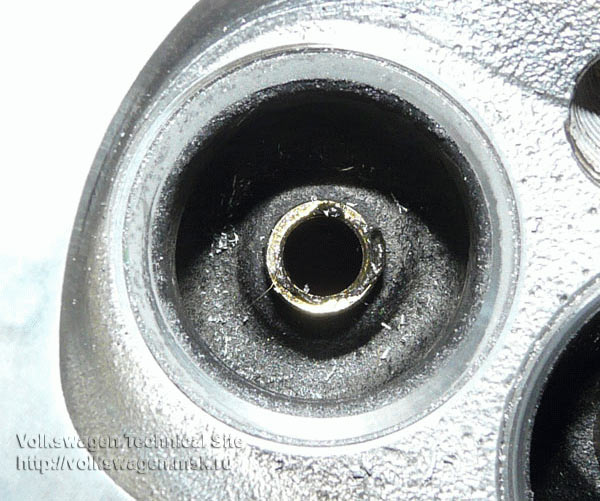
Развернутое и подправленное сверху и снизу седло.
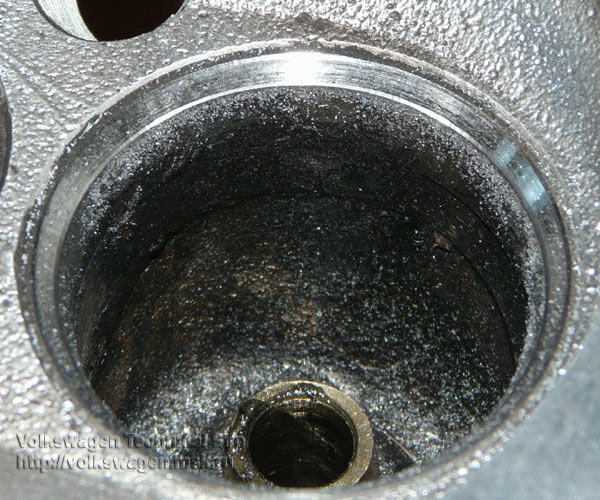
Процесс: естественно никаких дрелей, вручную с минимальным усилием в начале, и с ПОЛНЫМ отсутствием усилия в конце.
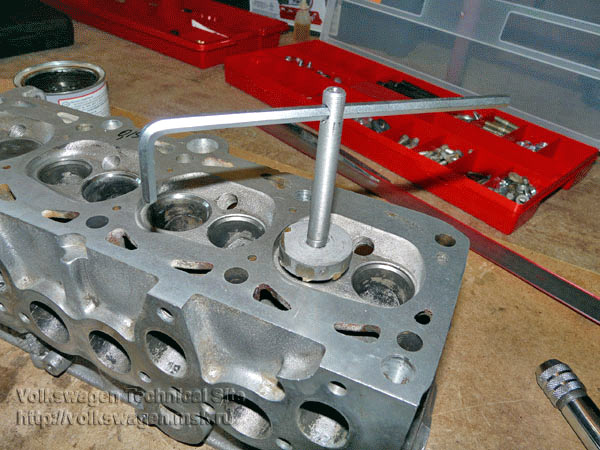
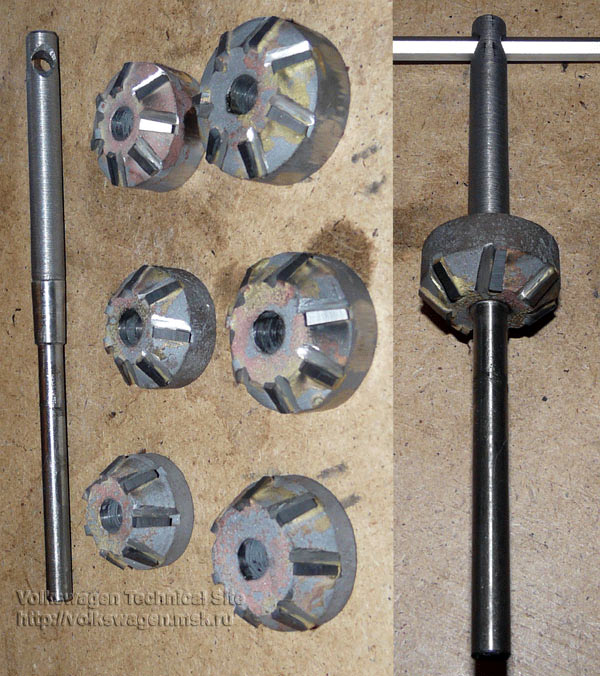
Сам инструмент — набор шаберов от жигулей классики — идеально подходит под фольцы 1.8, цена 900 руб.
по 2 шабера каждого вида — под впускное и выпускное седла.
Шабер под формирование самой привалоной поверхности, шабер для уменьшения привалоной поверхности сверху и шабер для уменьшения привалоной поверхности снизу.
Вот, примерно так =)
А, еще — некоторые говорили что после развертки седел притирать не надо, но я на всякий случай притер, клапана все же старые. Притирал до тех пор пока все клапана в собраном виде не стали держать керосин 3 минуты, как по мануалу.
Инструмент притирки присосочный (жигулевские варианты с карданчиком и пружинкой меня не устроили ужасным качеством. Не хотелось оставлять задиры на срержнях клапанов)